COLUMN
お役立ち情報
「大阪めっき・アルマイトナビ」は、大阪および近郊の加工業者様のために
表面処理に関する技術情報をまとめた専門技術Webサイトです。
無電解ニッケルめっき(無電解ニッケルメッキ)は、鉄鋼部品の防錆によく使われる表面処理です。ただし、「無電解ニッケルめっきをしたのに錆びた」というご相談も少なくありません。
耐食性は、めっきの種類(リン含有率)、膜厚、前処理、使用環境など、いくつもの条件で変わります。条件が合っていないと、本来の耐食性を発揮できません。
本記事では、無電解ニッケルめっきの耐食性が高い理由、リン含有率と膜厚の選び方、亜鉛めっきとの防錆の仕組みの違い、めっきしても錆びる原因と対策を解説します。
この記事を読んでいただきたい方
- 鉄鋼部品の防錆に無電解ニッケルめっきを検討している設計担当者
- 無電解ニッケルめっき後の錆に困っている方
- 亜鉛めっきと無電解ニッケルめっきのどちらにするか迷っている方
この記事を読むとわかること
- 無電解ニッケルめっきの耐食性が高い理由
- リン含有率と膜厚の選び方
- めっきしたのに錆びる原因と対策
無電解ニッケルめっきの耐食性が高い理由
膜厚が均一で、薄い部分ができにくい
電気めっきは凹部や穴の内側で膜厚が薄くなりやすく、そこが錆の起点になります。無電解ニッケルめっきは形状に関係なく膜厚がそろうため、弱点となる薄い部分ができにくい処理です。
ピンホールが少ない緻密な被膜
被膜が緻密で、素地まで達する小さな穴(ピンホール)が少ないことも、耐食性の高さにつながっています。
リンを含む被膜そのものが腐食しにくい
特にリンを多く含む被膜は、結晶を持たない非晶質の構造になり、腐食の起点となる結晶の境目がないため、耐食性が高いとされています。
リン含有率と耐食性の関係
無電解ニッケルめっきは、被膜に含まれるリンの量によって性質が変わります。
| 種類 | リン含有率の目安 | 耐食性 | 硬度・耐摩耗性 | 選ぶ場面 |
|---|---|---|---|---|
| 高リン | 10〜13% | 高い | やや低い | 耐食性を最優先したい部品 |
| 中リン | 6〜9% | 標準 | 標準 | 耐食性と硬度のバランスを取りたい部品(指定がない場合の標準) |
| 低リン | 1〜5% | やや低い | 高い | 耐摩耗性・硬度を重視したい部品 |
※数値は一般的な目安です。めっき液や処理条件によって変わります。
耐食性と硬度はトレードオフの関係にあります。硬度の詳細は「無電解ニッケルめっきの硬度完全解説」で解説しています。
膜厚の目安
膜厚が薄いと、被膜のピンホールが素地まで通じやすくなり、錆の原因になります。耐食性を重視する場合は、膜厚を厚めに設定するのが基本です。
- 一般的な防錆・外観目的:5〜10μm程度(当社の標準は5〜8μm)
- 耐食性を重視する場合:10〜15μm以上
- 高い耐食性が求められる場合:15〜30μm程度
膜厚が厚くなるほど処理時間とコストは増え、寸法も変わります。使用環境に対して必要な膜厚を決めることが大切です。
亜鉛めっきとの「防錆の仕組み」の違い
鉄鋼の防錆には亜鉛めっきもよく使われますが、錆を防ぐ仕組みが異なります。
- 亜鉛めっき:亜鉛は鉄より先に溶ける性質があるため、傷がついて鉄が露出しても、周りの亜鉛が代わりに溶けて鉄を守ります(犠牲防食)。
- 無電解ニッケルめっき:ニッケルは鉄より腐食しにくい金属のため、被膜が鉄を覆って錆を防ぎます。ただし、傷やピンホールで鉄が露出すると、その部分の鉄が集中的に腐食しやすくなります。
つまり、無電解ニッケルめっきの耐食性は「被膜に欠陥がないこと」が前提です。傷がつきやすい使い方をする部品や、コストを抑えて防錆したい部品では、亜鉛めっきの方が向いている場合もあります。亜鉛めっきについては「電気亜鉛めっき」のページで紹介しています。
無電解ニッケルめっきをしたのに錆びる原因
①膜厚が不足している
膜厚が薄いと、ピンホールが素地まで通じやすくなります。使用環境に対して膜厚が足りているかを確認しましょう。
②前処理が不十分
油分や黒皮(ミルスケール)、錆が残ったままめっきすると、その部分の被膜が不完全になり、錆やふくれの原因になります。前処理の詳細は「無電解ニッケルめっきの品質は「前処理」で決まる」で解説しています。
③傷や打痕がある
組立や搬送の際に被膜に傷がつくと、そこから素地が腐食します。取り扱いや梱包にも注意が必要です。
④袋構造に液が残っている
溶接構造物のすき間や袋状の部分に前処理液やめっき液が残ると、後からしみ出して錆やシミになります。液抜き穴の検討が有効です。
⑤熱処理で耐食性が下がっている
硬度を上げるために高温の熱処理をすると、めっき直後に比べて耐食性が下がる場合があります。
⑥使用環境に合っていない
塩分の多い環境や、酸・アルカリなどの薬品に触れる環境では、想定以上に腐食が進むことがあります。使用環境はできるだけ具体的にめっき業者へ共有しましょう。
耐食性を確認する方法
耐食性の評価には、塩水を霧状に吹き付けて錆の発生を見る塩水噴霧試験(JIS Z 2371)などが使われます。耐食性の保証が必要な場合は、試験方法や判定基準、試験時間をあらかじめ取り決めておくと、仕様のすり合わせがスムーズです。
耐食性を重視した施工事例
- 産業機械ベース架台(SS400/1,000×900×200mm)
- 製缶架台(鉄/800×400×400mm)
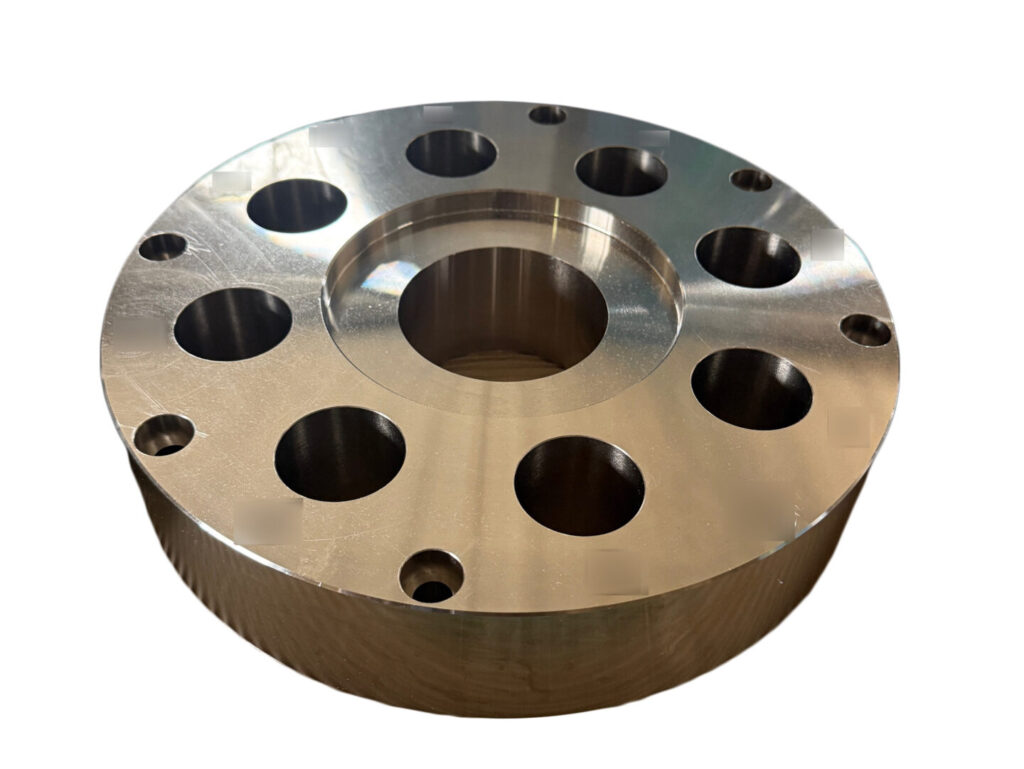
- 油圧機器向けハブ付きフランジ(SUS304/Φ250×60mm)
素材ごとの注意点は「SS400への無電解ニッケルめっき」「ステンレス(SUS304)への無電解ニッケルめっき」もあわせてご覧ください。
よくある質問
Q. 錆びにくくしたい場合、何を指定すればよいですか?
A. 「高リンタイプ」と「膜厚(例:15μm以上)」をあわせて指定するのが基本です。使用環境をお知らせいただければ、適切な仕様をご提案します。
Q. 無電解ニッケルめっきと亜鉛めっき、どちらが錆びにくいですか?
A. 使い方によります。被膜に傷がつきにくい部品では無電解ニッケルめっきが有利ですが、傷がつきやすい部品では、犠牲防食で鉄を守る亜鉛めっきが向いている場合もあります。
Q. 硬度と耐食性を両立できますか?
A. 硬度を上げる熱処理をすると耐食性が下がる場合があるため、どちらを優先するかを決めたうえで仕様を検討します。ご相談ください。
Q. 屋外で使う部品にも使えますか?
A. 使用は可能ですが、雨水や塩分の影響を受ける環境では、膜厚やリン含有率の選定が重要です。設置環境を具体的にお知らせください。
まとめ
- 無電解ニッケルめっきは、膜厚の均一さ、緻密な被膜、リンを含む被膜の性質により耐食性が高い処理です。
- 耐食性を重視するなら、高リンタイプと厚めの膜厚(10〜15μm以上)が基本です。
- 亜鉛めっきと違い犠牲防食ではないため、傷やピンホールで素地が露出すると錆びやすくなります。
- 錆の原因は、膜厚不足・前処理不足・傷・液残り・熱処理・使用環境の不一致などです。
大阪・八尾の旭鍍金工業所では、使用環境に合わせた無電解ニッケルめっきの仕様をご提案しています。ご相談は「大阪の無電解ニッケルめっき」のページ、またはお問い合わせからどうぞ。
「大阪めっき・アルマイトナビ」による表面処理事例
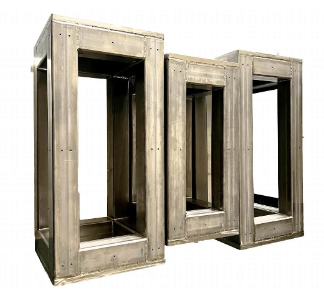
製缶架台
製缶架台に無電解ニッケルめっきを施しました。
前処理として、黒皮を綺麗に除去してからめっき処理を行っております。さらに、形状的にめっき液が残存してしまう可能性がある製品については、液抜き穴のご相談をさせていただく場合がございます。
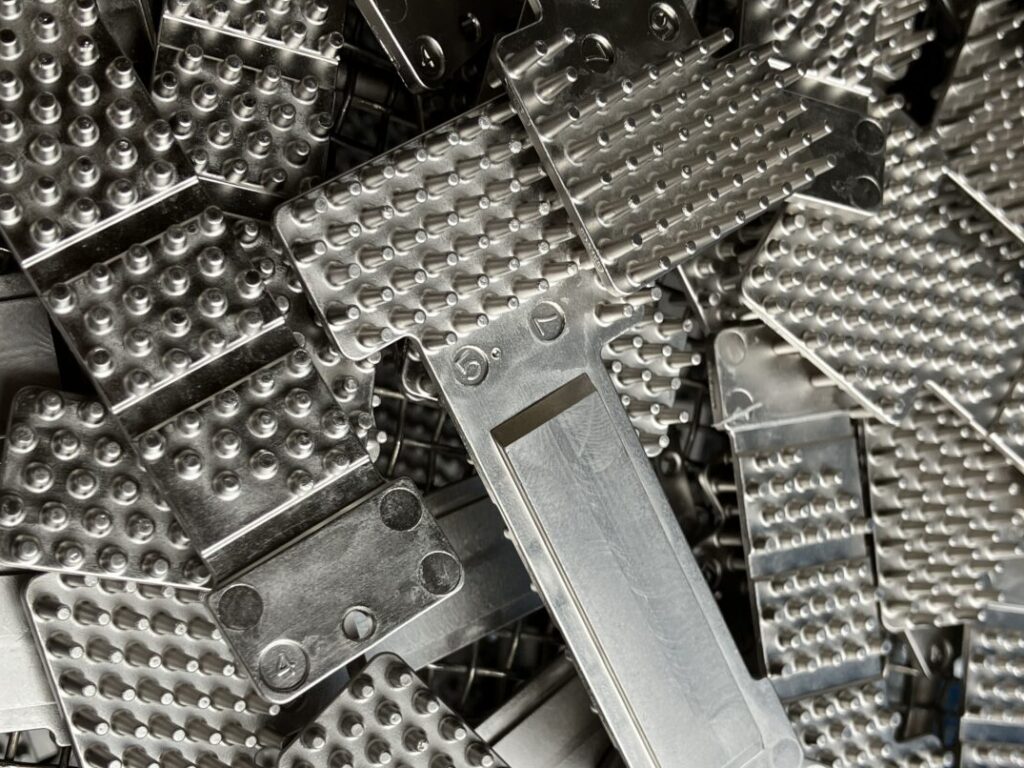
通信機器向けヒートシンク(ADC12)
ADC12(アルミダイカスト)の通信機器向けのヒートシンクになります。
複雑な形状での被膜を均一につけるために、無電解ニッケルを採用いたしました。

無電解ニッケルめっきなら旭鍍金工業所にお任せください!
①最大1,800mmまでの大物に対応可能!
当サイトを運営する株式会社旭鍍金工業所(大阪・八尾市)では、最大1,800×1,100×350までの大物部品の処理が可能な無電解ニッケルめっき槽を保有しております。
産業機械・装置向けの大物・長尺部品で、高い耐食性や均一なめっき厚、硬度向上が必要でしたら、弊社にお任せください。
アルミ合金については対応可能サイズが450×450×750になります。
②見積・納期即日回答!大阪府内最速納期の自信あり!
長年にわたり多数の大手企業様にご支持いただいている理由は、弊社の対応スピードにあります。
お問い合わせいただきましたら、見積・納期を、原則、即日回答いたします。数量や稼働状況にもよりますが、現物を頂いて翌日にはお渡しすることも可能です。
③膜厚計・マイクロスコープによる精度・品質保証
弊社は、蛍光X線膜厚計やキーエンスのデジタルマイクロスコープを保有しております。
したがって、「精密部品のため、指定のめっき厚・合金比率を遵守しているか検査してほしい」というご要望にも、問題無く対応可能です。
- 株式会社旭鍍金工業所 代表取締役
-
株式会社旭鍍金工業所は八尾市に工場を構え、メッキやアルマイトなどの各種表面処理を承っております。昭和22年の創業以来、各種表面処理にこだわり技術向上に努めてまいりました。
業務内容はニッケルめっき、装飾クロムめっき、3価クロムめっき、スズコバルトめっき、無電解ニッケルメッキ、硬質クロム、電着塗装、アルマイト、化成処理(サーテック650)、スズめっき、亜鉛めっき、3価ユニクロ、クロメートなど、表面処理全般にわたり、様々なニーズにお応えいたします。
スタッフ一同、皆様からのお問い合わせをお待ち申し上げております。
最新の投稿
 2026年11月20日無電解ニッケルめっき液の成分と管理|品質を安定させる処理方法と工程
- 2026年11月20日無電解ニッケルめっきの耐食性|リン含有率・膜厚の選び方と錆びる原因
- 2026年9月16日鉄へのスズめっきとは?密着不良・腐食を防ぐポイントを徹底解説
- 2026年9月15日無電解ニッケルめっきとは?特徴・原理・記号から価格まで解説