


こんなお困りごとはありませんか?

- 大物の無電解ニッケルめっきに対応できるところが近くにない
- 何社か見積もりを取ったが納期がかかりすぎる
- 精密部品なので、指定のめっき厚に収め、細かな傷や凹凸が無いようにしてほしい
「大阪めっき・アルマイトナビ」による
無電解ニッケルめっきの特徴

最大1,800mmまでの大物に対応可能!
当社は、最大1,800mm×1,100mm×350mmまでの大物部品の処理が可能な無電解ニッケルめっき槽を保有しております。
※アルミ合金の場合450mm×450mm×750mmサイズまで
産業機械・装置向けの大物・長尺部品で、高い耐食性や均一なめっき厚、硬度向上が必要でしたら、当社にお任せください。

見積・納期即日回答!大阪府内最速納期の自信あり!
長年にわたり多数の大手企業様にご支持いただいている理由は、当社の対応スピードにあります。
お問い合わせいただきましたら、見積・納期を、原則、即日回答いたします。数量や稼働状況にもよりますが、現物を頂いて翌日にはお渡しすることも可能です。

膜厚計・マイクロスコープによる精度・品質保証
当社は、蛍光X線膜厚計やキーエンスのデジタルマイクロスコープを保有しております。
したがって、「精密部品のため、指定のめっき厚・合金比率を遵守しているか検査してほしい」というご要望にも、問題無く対応可能です。

case
無電解ニッケルめっきの事例
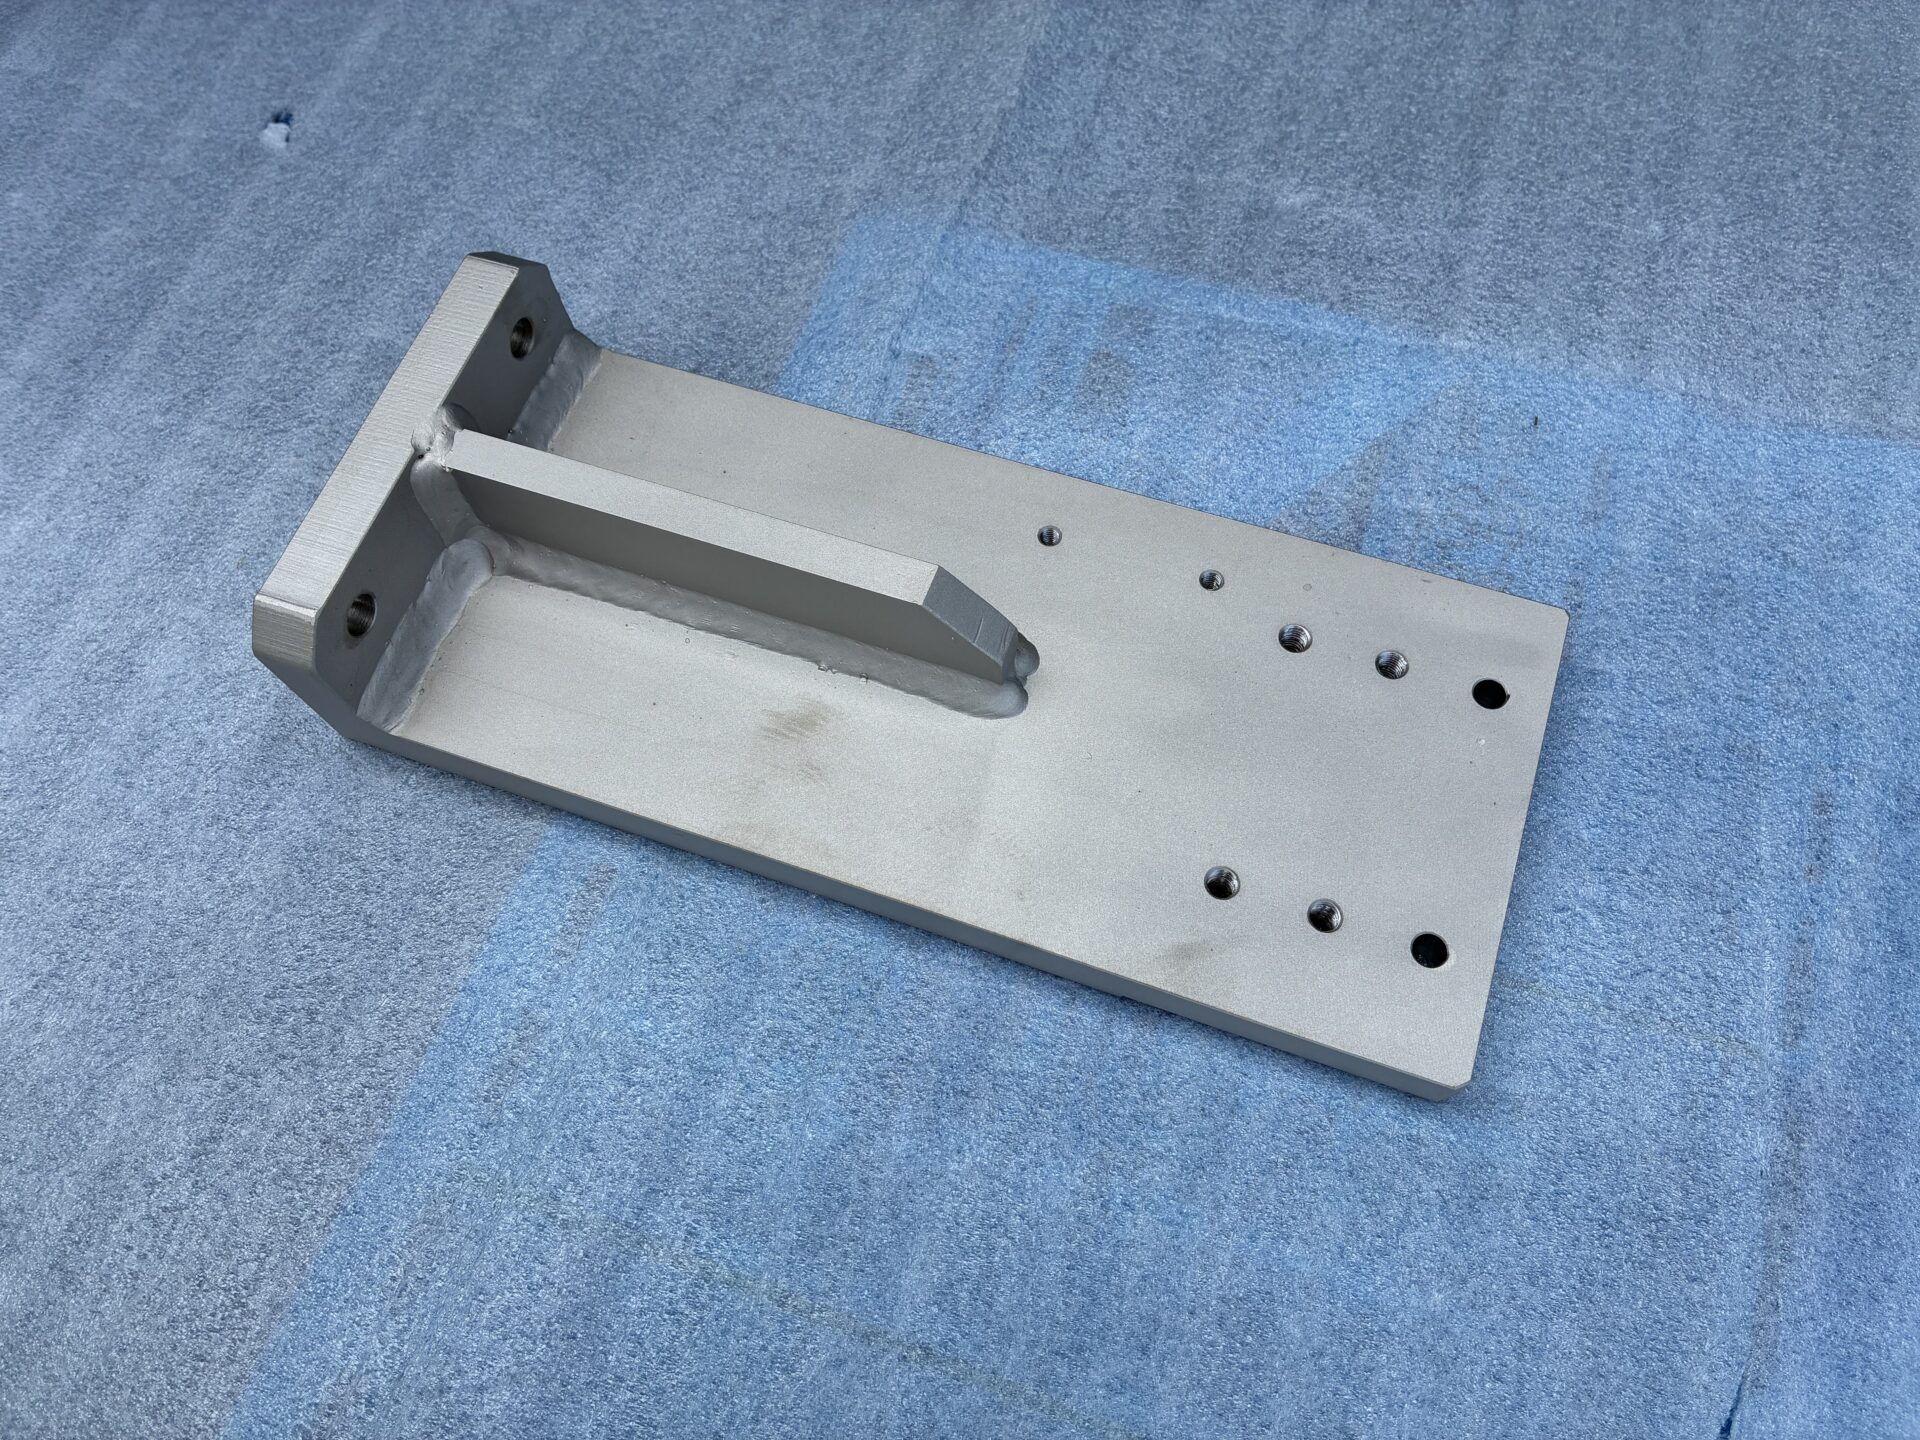
板金機械向けリブ付きベースプレートへの無電解ニッケルめっき
素材 SS400
サイズ 250×120×50
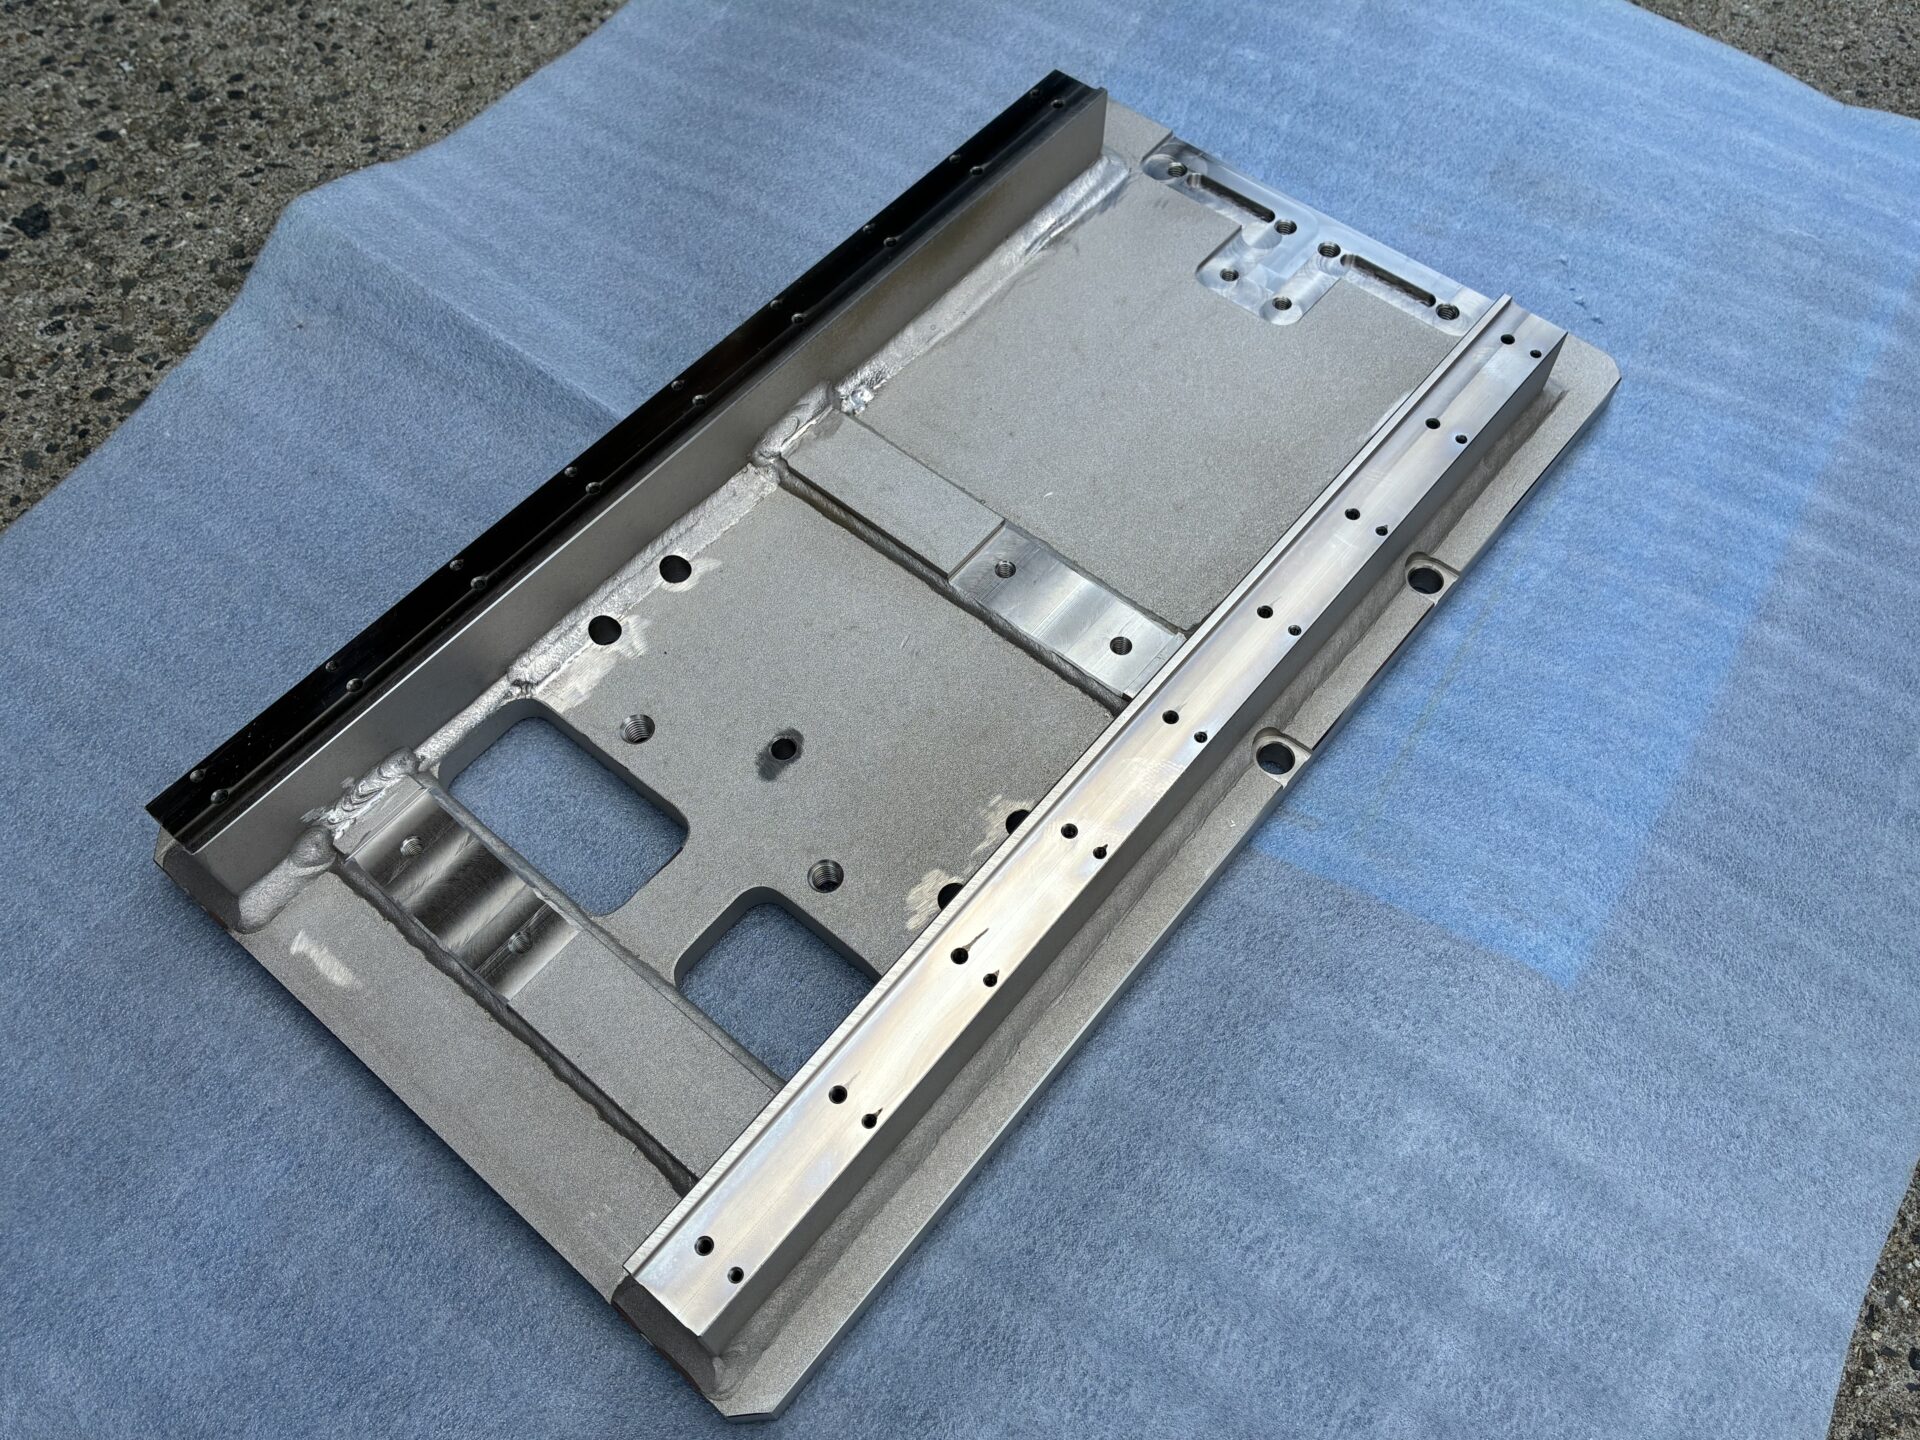
板金機械向け可動ベースプレート(キャリッジプレート)への無電解ニッケルめっき
素材 SS400
サイズ 800×400×50
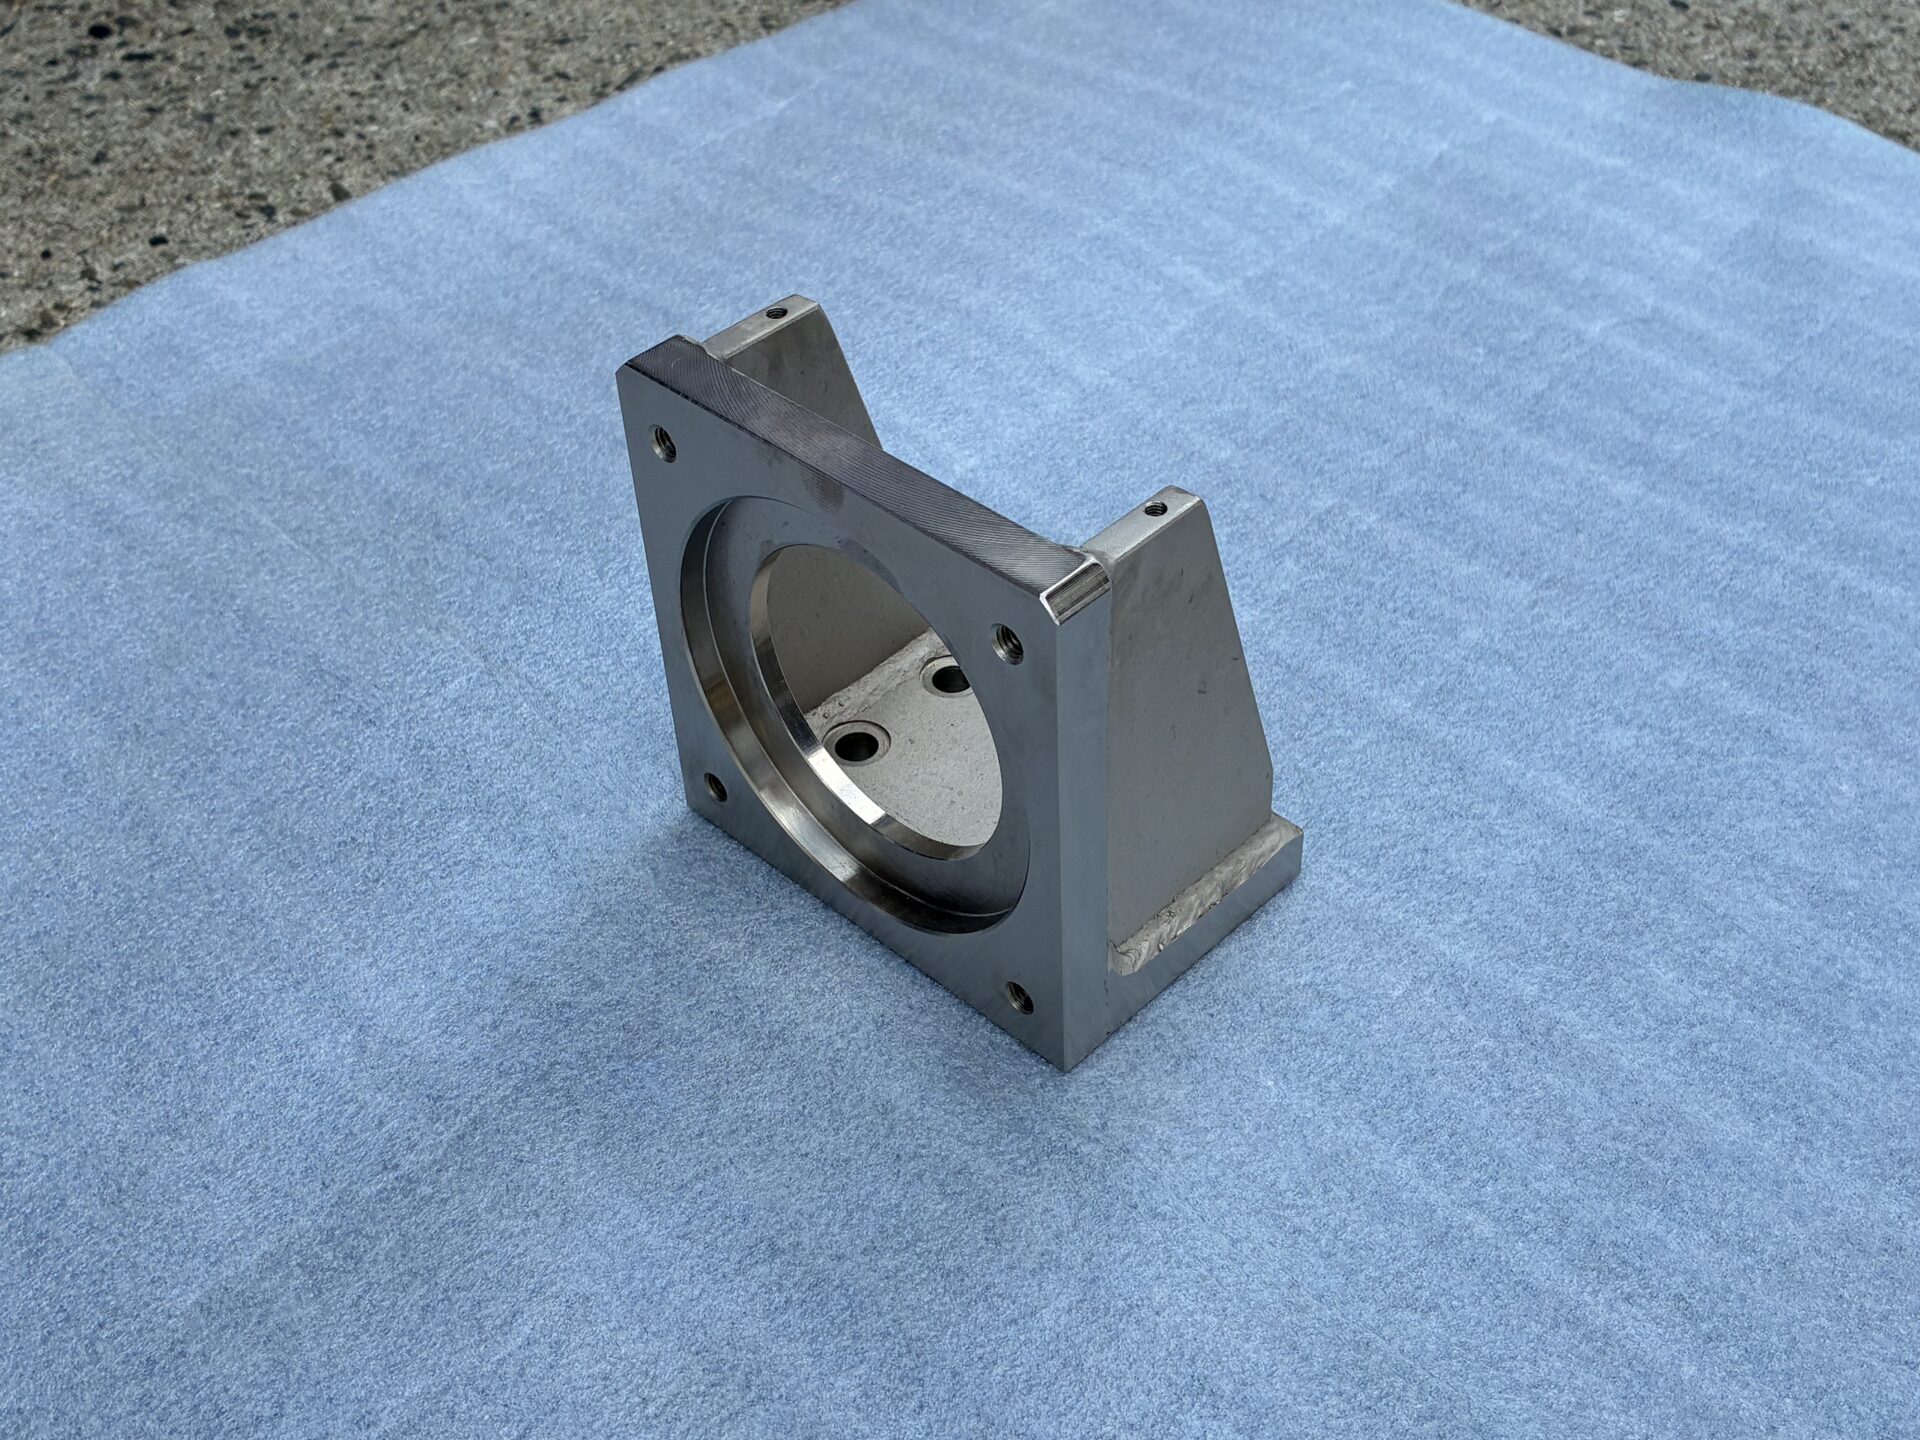
板金機械向けマウントブラケットへの無電解ニッケルめっき
素材 SS400
サイズ 200×140×120
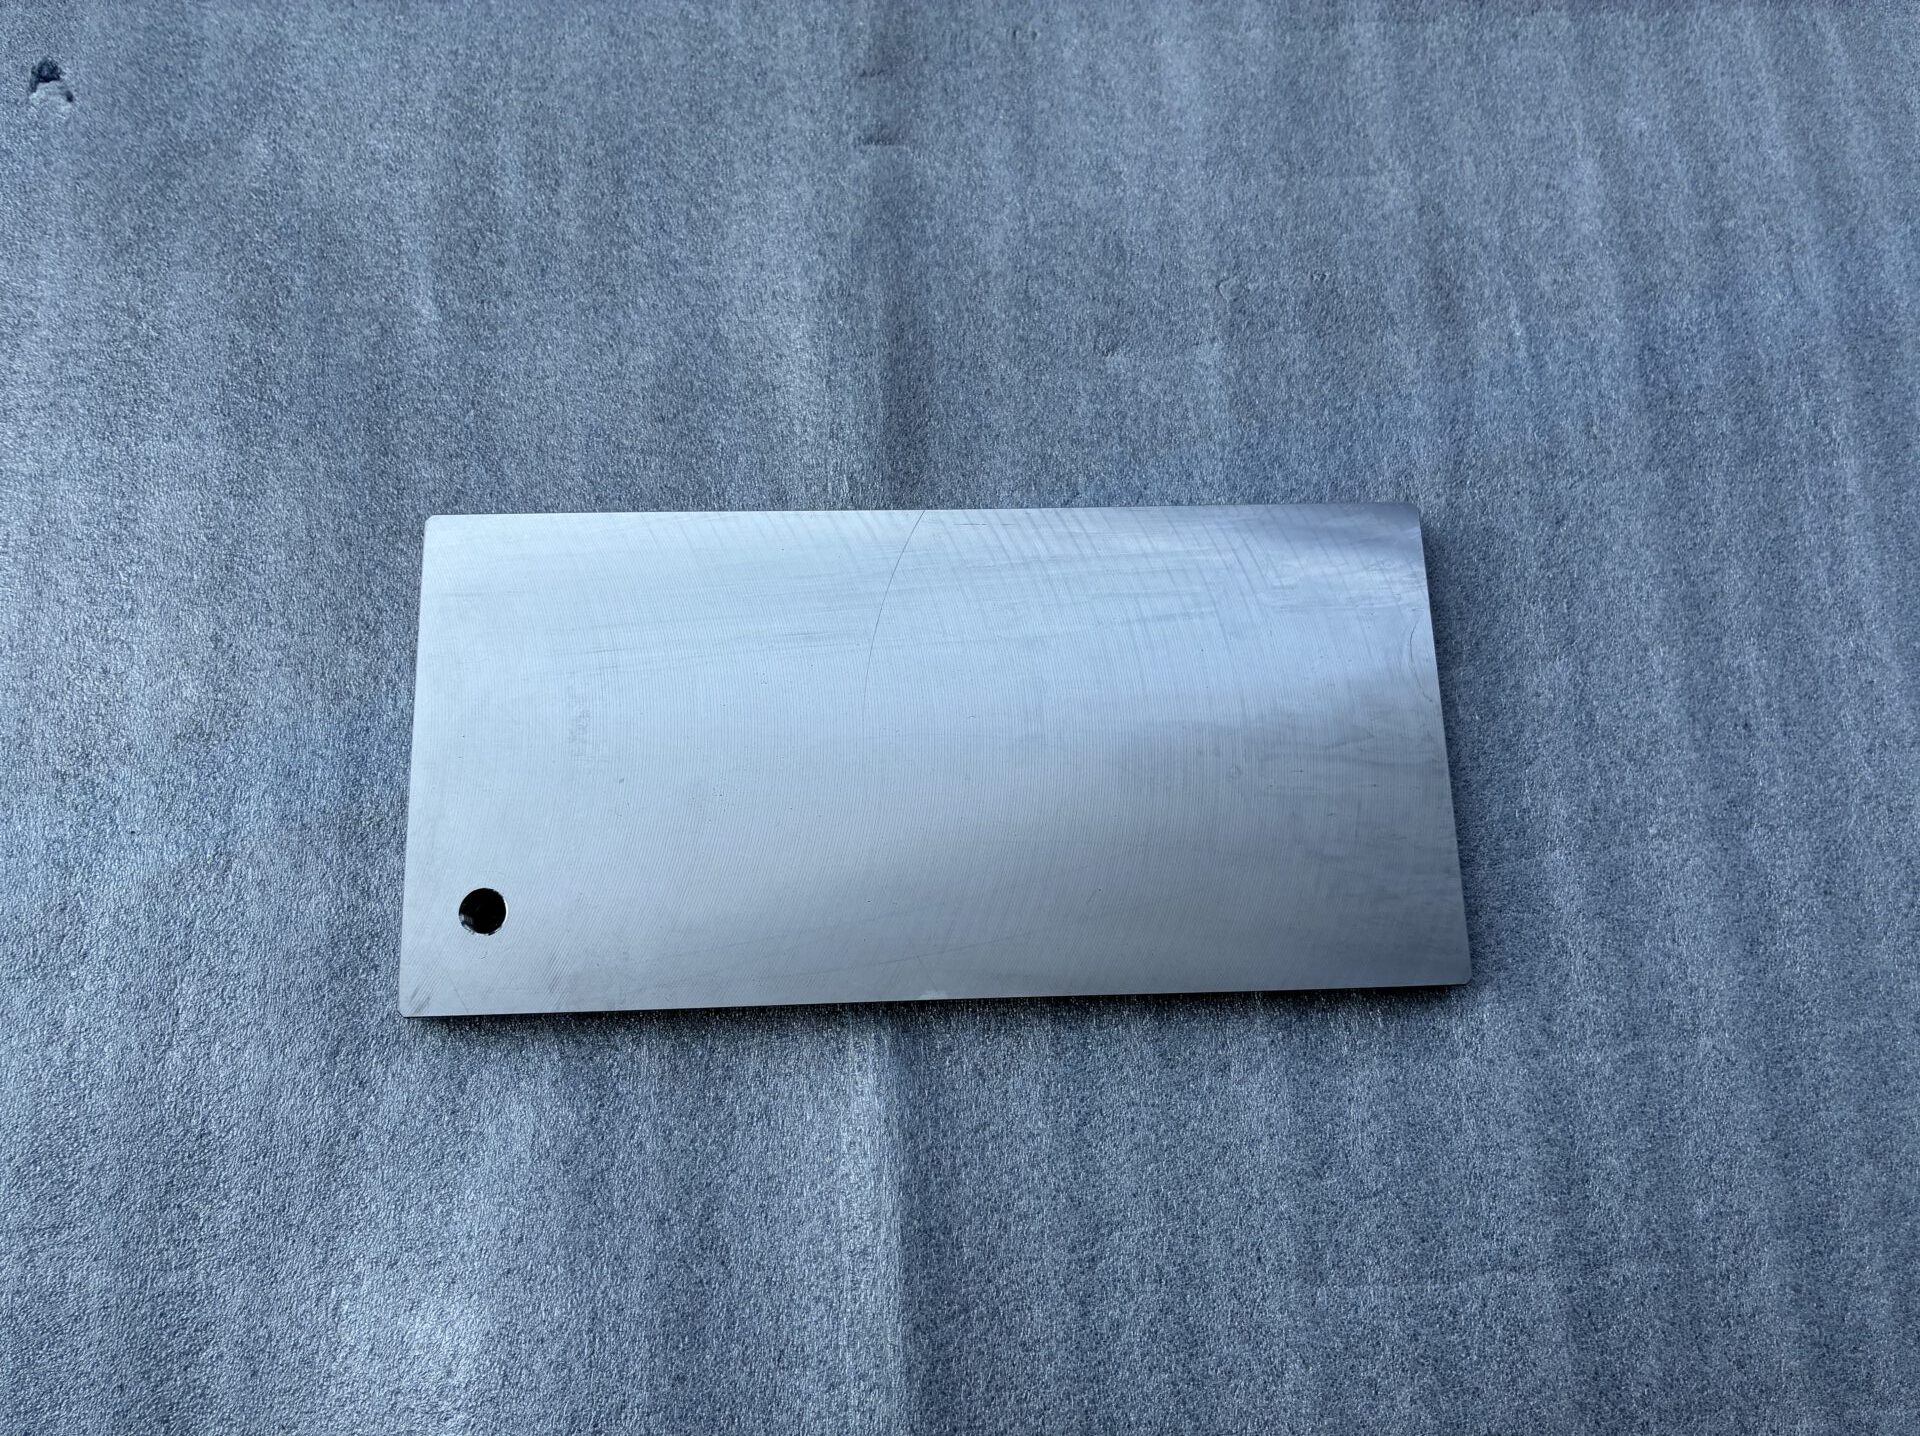
ウェアプレート(厚板ライナー)への無電解ニッケルめっき
素材 SS400
サイズ 300×160×12
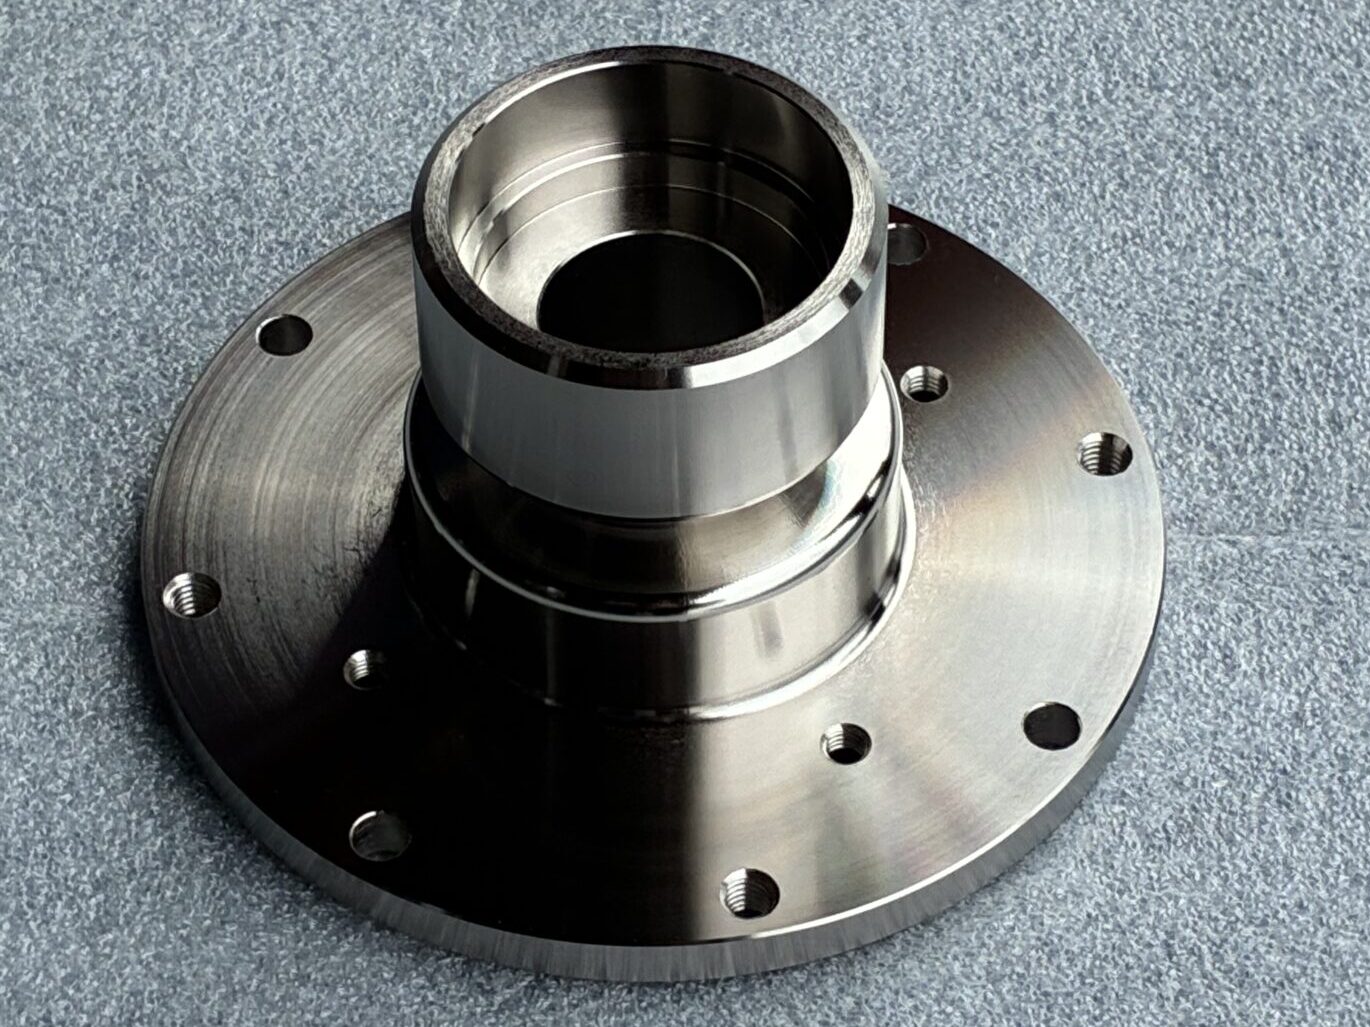
減速機向けフランジ付きハブへの無電解ニッケルめっき
素材 SS400
サイズ Φ150×120

段付きフランジへの無電解ニッケルめっき
素材 SS400
サイズ Φ100×30

産業機械ベース架台への無電解ニッケルめっき
素材 SS400
サイズ 1,000×900×200
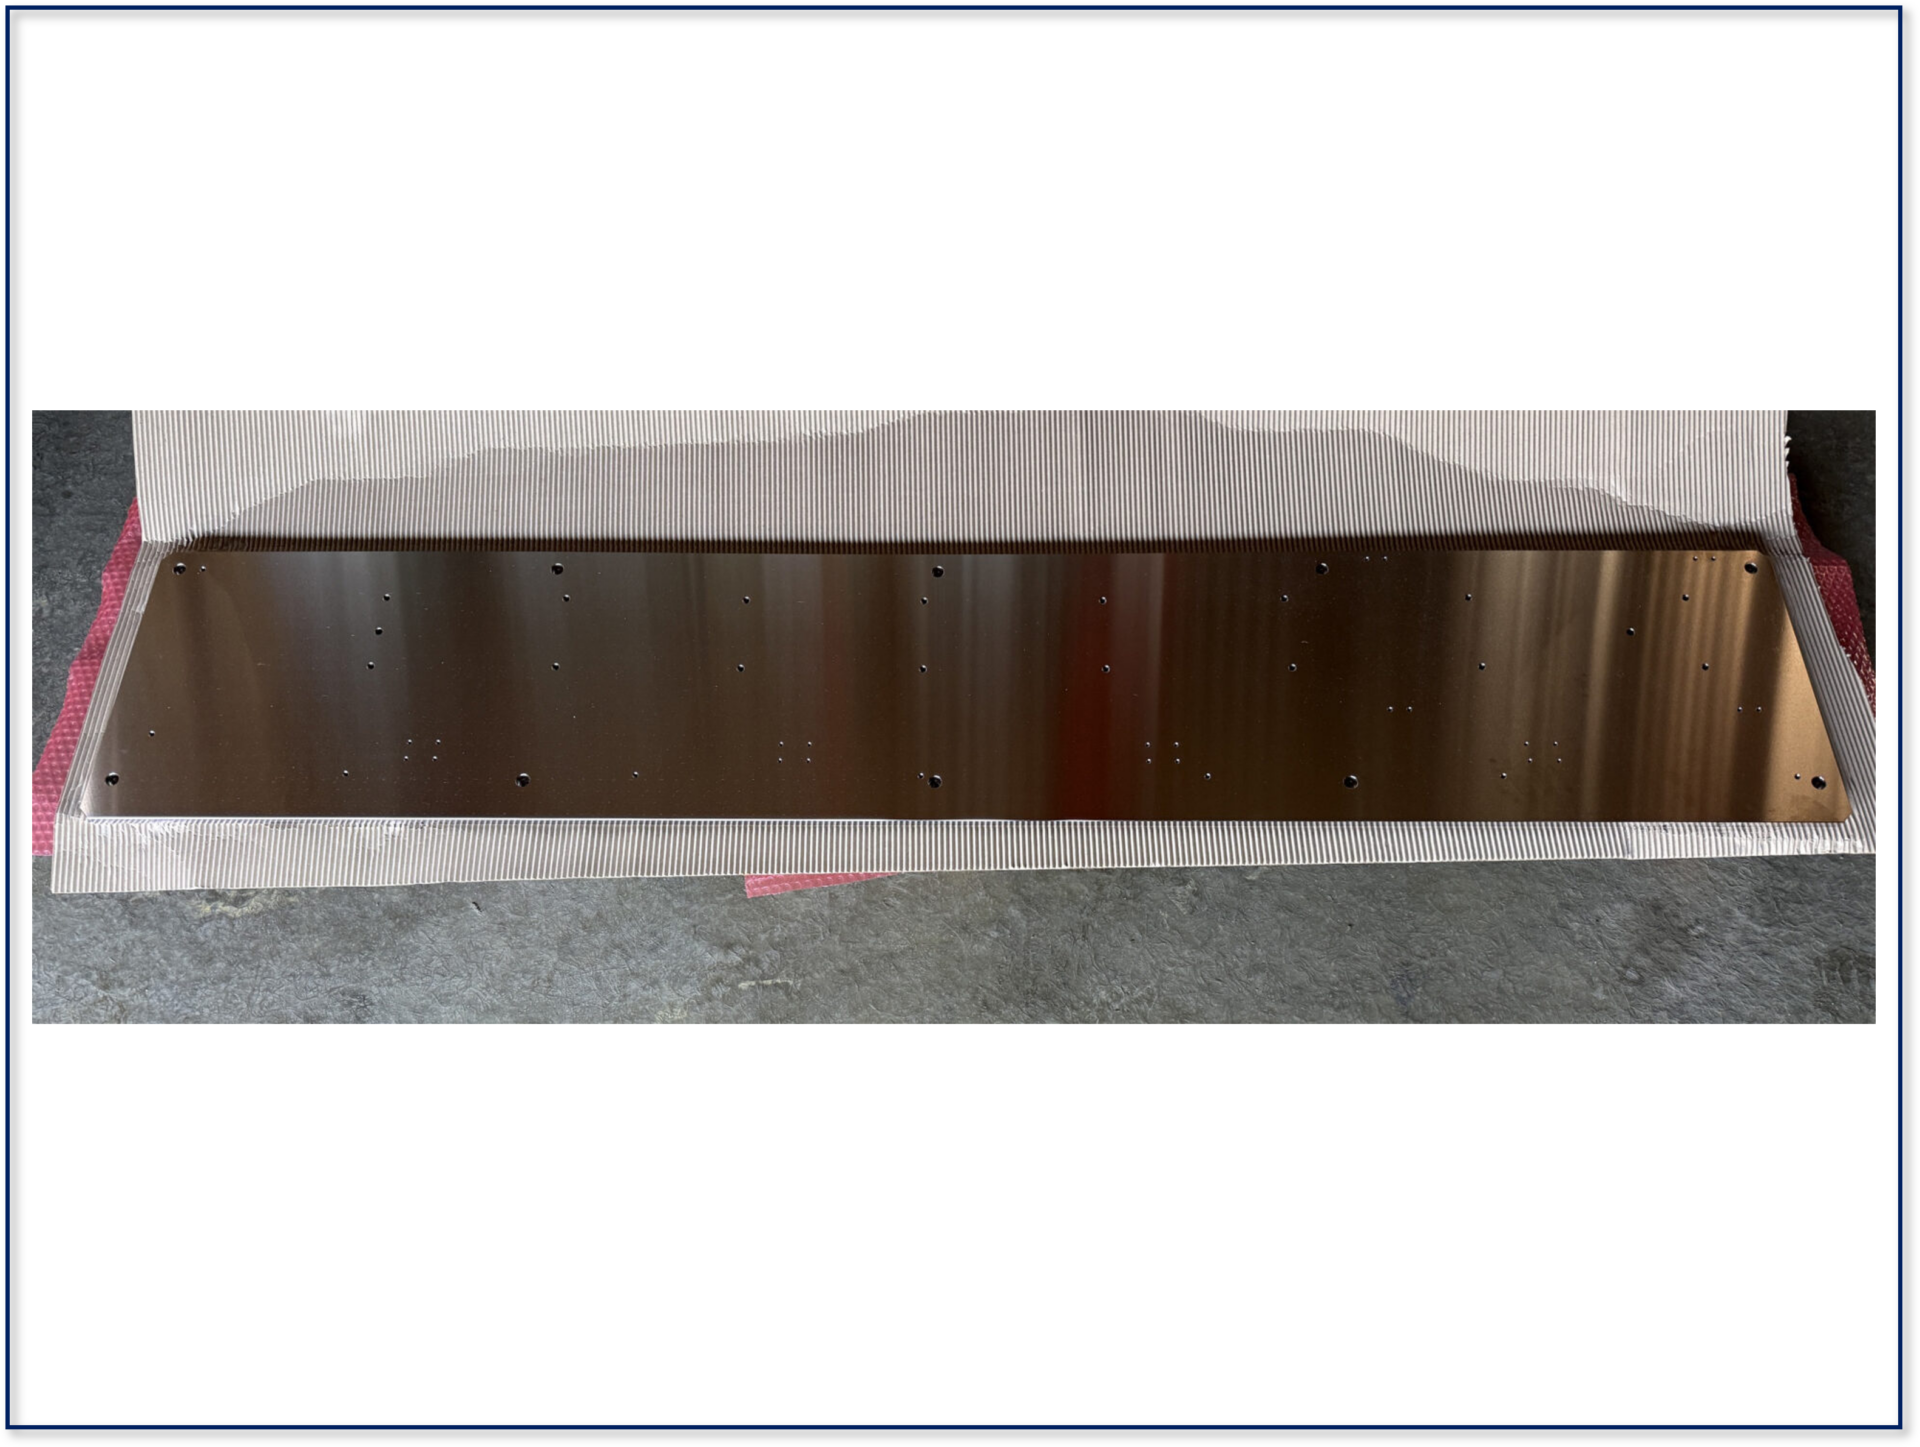
精密機器向け長尺ベースプレートへの無電解ニッケルめっき
素材 SS400
サイズ 1,600×350×12

工作機械向け異形状プレート
素材 SS400
サイズ 500×250×8

スライドレールへのスズコバルト合金めっき
素材 鉄
サイズ 280×60×20

フランジ付き大径シャフトホルダへの無電解ニッケルめっき
素材 鉄
サイズ Φ200×200

油圧機器向けハブ付きフランジへの無電解ニッケルめっき
素材 SUS304
サイズ Φ250×60

ステンレス真空フランジへの無電解ニッケルめっき
素材 SUS304
サイズ Φ250×100

角フランジ付ロングリニアブッシュへの無電解ニッケルめっき
素材 SS400
サイズ 120×120×250

フランジ付きシャフトへの無電解ニッケルめっき
素材 SS400
サイズ Φ50×120

フランジ付きカップリングへの無電解ニッケルめっき
素材 SS400
サイズ Φ150×100

SS400フランジへの無電解ニッケルめっき
素材 SS400
サイズ Φ600×100

通信機器向けヒートシンクへの無電解ニッケルめっき
素材 ADC12
サイズ 80×30

S45C産業機械プレートへの無電解ニッケルめっき
素材 S45C
サイズ Φ950×15

産業装置プレートへの無電解ニッケルめっき
素材 SS400
サイズ 1,200×1,150×t25

製缶架台への無電解ニッケルめっき
素材 鉄
サイズ 800×400×400

段付き大径ギヤへの無電解ニッケルめっき
素材 鉄
サイズ Φ400×60

異形状穴あきプレートへの無電解ニッケルめっき
素材 鉄
サイズ 600×400×20

プレートへの無電解ニッケルめっき
素材 SS400
サイズ 1,000×1,000×15
faq
よくある質問
アルミ系材料の表面処理として、カチオン電着塗装やアルマイト処理、無電解ニッケルめっき、三価クロム化成処理のサーテック650などがあります。
旭鍍金工業所では、
- コスト重視で導電性が不要(絶縁性付与)、耐候性が重要でない、耐食性・膜厚均一性が重要な場合は、アルマイト処理より低コストのカチオン電着塗装
- コスト重視で導電性・はんだ付け性が必要、耐食性・耐候性が重要でない場合は、アルマイト処理より低コストの三価クロム化成処理サーテック650
- 導電性が不要(絶縁性付与)で耐食性・耐摩耗性・耐候性重視の場合は、アルマイト処理(※カラーアルマイトは耐候性が低い)
- 複雑形状品の膜厚均一性や耐食性・耐摩耗性・摺動性・はんだ付け性を重視、コストがあまり問題にならない場合は、無電解ニッケルめっき
をそれぞれご提案しております。
ただし、アルミ系材料への無電解ニッケルめっきは、アルミ表面の不動態皮膜を取り除くためのジンケート処理(亜鉛置換処理)が必須で、電気めっき(電解めっき)に比べて液管理が難しく、また熱に弱いアルミ合金は注意が必要といった注意点があります。
図面・仕様をご連絡いただきましたら、最適なアルミ表面処理をご提案させていただきます。
お気軽にお問い合わせください。
はい、旭鍍金工業所では、製缶架台・フレームへの無電解ニッケルめっきに対応しております。
最大1,800×1,100×350までの大物・長尺部品の無電解ニッケルめっきに対応可能です。アルミ合金については対応可能サイズが450×450×750になります。
お気軽にお問い合わせください。
はい、旭鍍金工業所では、機械・装置の架台ベースやフレームへの無電解ニッケルめっきに対応しております。
最大1,800×1,100×350までの大物・長尺部品の無電解ニッケルめっきに対応可能です。アルミ合金については対応可能サイズが450×450×750になります。
お気軽にお問い合わせください。
無電解ニッケルめっきのよくあるトラブルは、密着不良や変色などがあります。
その原因は前処理にあることが大半で、脱脂や黒皮除去が不十分だと密着不良が起こりえます。
また、めっき後のベーキング処理を400℃で施すと変色するリスクがあるため、外観品質が重要な部品で高硬度・耐摩耗性が必要な場合は、硬質クロムめっきや無電解ニッケルボロンめっきをご提案しております。
無電解ニッケルリンめっき(以降、NiP)と無電解ニッケルボロンめっき(以降、NiB)の違いとしては、前者が耐食性や膜厚均一性に優れ汎用的に使用される一方で、後者は熱処理なしで高硬度を付与できるメリットがあります。
NiPは、次亜リン酸ナトリウム(ホスフィン酸ナトリウム、NaH₂PO₂)を還元剤とし、処理直後は約500〜600 Hvですが、ベーキング処理(約400℃)を行うことで約1,000 Hvまで硬度が上昇します。ただし、ベーキング処理により表面が変色するリスクがありますので、外観品質が重要な製品は注意が必要です。また、表面に酸化被膜ができやすいため、はんだ付け性がやや劣ります。
NiBは、水素化ホウ素ナトリウム(NaBH₄)を還元剤とし、熱処理をしなくても成膜直後から約700〜800 Hvの高い硬度があり摩擦に強いものの、NiPに比べると耐食性がやや劣ります。しかし酸化被膜はできにくいため、はんだ付け性や導電性は比較的優れています。
無電解ニッケルめっきの最大の特徴である、つきまわり性や膜厚均一性は、NiP・NiBいずれも優れています。
まとめると、選定基準としては、耐食性を重視する場合はNiPを、外観品質やはんだ付け性、導電性を重視する場合はNiBをオススメいたします。
無電解ニッケルリンめっきは、文字通りリン(P)を含有する無電解ニッケルめっきで、リンの含有率によって耐摩耗性・硬度と耐食性が変化します。
高リンタイプの無電解ニッケルめっきは、耐食性に優れていますが、逆に耐摩耗性が低下します。
一方、低リンタイプは、耐食性は落ちるものの、耐摩耗性・硬度が向上します。
当社では、リン含有率の指定が特にない場合は、バランス型の中リンタイプの無電解ニッケルめっきをご提案しております。
配管やパイプ加工品のような奥まった形状の製品の場合、ネックとなるのは、内面にめっきを付けられるか、という点です。
よくお客様から、「処理時間(浸漬時間)を長くすればよいのでは?」と聞かれるのですが、処理時間を長くしても内面にめっきをしっかりとつけられるかどうかは保証できません。
当社が基本的にご提案しているのは、つきまわり性に優れた無電解ニッケルめっきです。ただし、被膜に含まれるリン(P)の影響で電気抵抗がやや高く、電気ニッケルめっきやスズめっきと比較すると導電性が劣りますのでご注意ください。
はい、対応可能です。
無電解ニッケルめっきの膜厚について、特にご指定が無い場合は一般的な無電解ニッケルめっきの膜厚である5~8μmで処理いたしますが、耐摩耗性・硬度を上げたいという場合は30μmの膜厚にすることも可能です。
膜厚計を保有しておりますので、膜厚管理もお任せください。膜厚数十μmの無電解ニッケルめっきの実績は多々ございますので、お気軽にお問い合わせください。
はい、A2017へのアルマイトや真鍮へのニッケルめっきのいずれにも対応可能です。
A2017などの銅含有量が多いジュラルミン系素材は、アルマイト処理中にスマットが発生しやすく、色ムラや腐食が起きやすい難削材ですが、当社では独自の前処理工程を工夫することで均一な被膜形成を実現しています。また、真鍮素材へのニッケルめっきについても、素材表面の酸化膜を適切に除去する酸活性工程を経て、密着性の高い被膜を形成いたします。
旭鍍金工業所では、RoHS指令などの環境規制にも完全準拠しており、三価クロムを用いためっきやサーテック処理など、環境負荷を抑えた最新の表面処理技術をご提供しております。NDA締結から見積回答まで原則24時間以内のスピード感で対応いたします。
はい、旭鍍金工業所では、無電解ニッケルめっきの水素脆性対策や硬度指定などに関する専門的な技術相談を随時受け付けております。
高強度鋼の強度低下を招く水素脆性に対しては、めっき後に水素を熱で追い出すベーキング処理にて対応いたします。硬度についても、析出状態の約500から700Hvから、400度の熱処理を加えることで硬質クロムめっきに匹敵する最大950Hvまで高めることが可能です。
旭鍍金工業所では、マイクロビッカース硬さ試験機や表面粗さ測定器、蛍光X線膜厚計など、表面処理に特化した高度な検査設備を保有しています。そのため、ミクロン単位の膜厚管理や特定の硬度指定、面粗さの測定が必要な精密部品においても、根拠に基づいた確かな品質保証を提供し、お客様の設計課題を解決いたします。
対応可能です。旭鍍金工業所の無電解ニッケルめっきラインは、長手方向で最大1,800mm、重量は最大1.0トンまでの超大物部品に対応しております。製缶架台のような複雑な溶接構造物であっても、通電を必要としない化学反応によって内面や隙間まで均一な膜厚を確保いたします。
シャフトやロールなどの長尺部品に対しては、最大2,000mmまで対応可能な硬質クロムめっきを提供しており、耐摩耗性と摺動性を大幅に向上させます。
また、亜鉛めっきについても最大1,450mmまでのラインを保有しており、2027年には3,000mmの大型槽を新たに導入予定です。大型品や重量物であっても自社保有の2.0トントラックで引き取りや納品のご相談を承り、リードタイム短縮に貢献いたします 。
真鍮や銅にニッケルめっきやスズめっきを施す際には、下地処理と変色防止が極めて重要です。
真鍮などの銅合金にスズめっきを施す場合、時間の経過とともに銅や亜鉛の原子がスズ層へ移動する拡散浸透という現象が起き、密着性低下や変色を招く恐れがあります。旭鍍金工業所の対策として、スズめっきの前に銅めっきやニッケルめっきを中間層として施すことで不具合を防止しています。
また、スズは柔らかく傷つきやすいため、当社では梱包に緩衝材を使用し、輸送用トラックにゴムシートを敷くなどの細心の注意を払います 。乾燥後はシミや変色を防ぐため、現場から離れた専用倉庫で厳重に保管し、高品質な状態でお届けいたします。
無電解ニッケルめっきは、熱処理を加えることで硬度を大幅に向上させることが可能です。
析出直後の状態でも500~700Hv程度の硬度がありますが、400℃で約2時間のベーキング処理を施すことにより、最大で950Hv程度まで硬めることができます 。これは硬質クロムめっきに匹敵する数値であり、耐摩耗性を要求される摺動部品に最適です 。ただし、高温での熱処理は酸化による変色の恐れがあるため、外観を重視する場合は注意が必要です。
旭鍍金工業所ではマイクロビッカース硬さ試験機を保有しており、必要に応じて、指定された硬度が遵守されているか厳密な評価・管理を行う体制を整えています。
可能です。SS400素材の製缶架台やフランジ、大型プレートへの無電解ニッケルめっきは、旭鍍金工業所の得意とする分野です。
重量のある部品に対しては、キズがつかないよう専用のめっき治具を製作して対応いたします。SS400のような一般構造用圧延鋼材の場合、前処理として黒皮を完全に除去してからめっきを行うことで、高い密着性を確保します。無電解ニッケルめっきは耐食性に優れ、複雑な溶接構造物であっても、電気めっきのように角に厚く付いたり奥まった部分に付かなかったりするトラブルがありません。
旭鍍金工業所は大阪府内トップクラスの短納期を強みとしており、お見積もりは原則24時間以内に回答し、急ぎの案件では翌日納品のご相談も承っております 。
はい、S45C素材への無電解ニッケルめっきは旭鍍金工業所で非常に多くの実績がございます。
無電解ニッケルめっきは電気を使わず化学反応で被膜を形成するため、S45Cのような機械構造用炭素鋼に対しても、複雑な形状や穴の内部まで均一な膜厚を確保できるのが大きな特徴です。具体的には、直径950mm程度の大型円形プレートへの処理実績もあり、寸法精度が厳しい精密部品にも適しています。
当社では最大1,800mm×1,100mm×350mmまでの大物・長尺部品に対応可能なラインを保有しており、重量1トンまでの製品も受け入れ可能です 。また、S45Cなどの鋼材で懸念される水素脆性への対策としてベーキング処理設備も社内で対応可能で、強度低下を防ぐ体制を整えています。
はい、旭鍍金工業所にお任せください 。
当社は大阪府八尾市を拠点に、長手方向で最大1,800mmの大型・長尺ワークに対応可能な無電解ニッケルめっきラインを保有しております 。産業機械のベースプレートやスライド、ガイドといった高精度な大物部品の実績が豊富です 。納期面では大阪府内トップクラスのスピードを自負しており、お見積もりは原則24時間以内に回答いたします 。
工場の稼働状況にもよりますが、現物をお預かりして翌日にお渡しする超短納期対応も可能です 。さらに、蛍光X線膜厚計などの検査設備を用いてミクロン単位の品質保証を行い、単品から月産100万個の量産まで柔軟に承ります 。
無電解ニッケルめっきの水素脆性対策は、「ベーキング処理」になります。
めっき後の鋼材の強度低下を引き起こす水素脆性を防ぐために、めっき工程中や後に行われる加熱処理です。水素の体積膨張による破断や折損を防ぐ目的で、金属内部に吸収された水素を熱によって追い出します。
詳しくは当社にお問い合わせください。
対応可能です。別途、輸送費用が必要となります。
弊社では、最大1,800mm×1,100mm×350mmまでの大物・長尺部品に対応可能な無電解ニッケルめっきラインを保有しております。
弊社では、最大1,800mm×1,100mm×350mmまでの大物部品に対応可能な無電解ニッケルめっきラインを保有しており、パイプのような細長い部材であれば2,000mmのものでも対応可能な場合がございます。
形状によりますので、まずはご相談ください。
最小2μm~最大100μmまで可能です。
弊社は、精密部品への表面処理を多数行っており、膜厚には気を使っております。蛍光X線膜厚検査装置や膜厚計等を使って、指定の膜厚に収まっていることを確認したうえで納品させていただきます。
COMPANY
運営会社情報
会社名
株式会社旭鍍金工業所
代表
小林 晃
所在地
〒581-0053 大阪府八尾市竹渕東3-139
電話番号
06-6709-1846
FAX番号
06-6707-9510
メールアドレス
お問合せフォームよりご連絡ください
設立
昭和25年6月27日
資本金
3,000万円
事業内容
金属素材の表面処理
関係会社