COLUMN
お役立ち情報
「大阪めっき・アルマイトナビ」は、大阪および近郊の加工業者様のために
表面処理に関する技術情報をまとめた専門技術Webサイトです。
無電解ニッケルめっき(無電解ニッケルメッキ)は、電気を使わず、めっき液の中の化学反応だけでニッケル-リン合金の被膜をつくる表面処理です。電源や電極の配置に左右されないかわりに、仕上がりの品質は「めっき液の状態」に大きく左右されます。
同じ「無電解ニッケルめっき」でも、液の成分や管理の仕方によって、析出の速さ、リン含有率、外観、ピンホールの出やすさが変わります。
本記事では、無電解ニッケルめっき液の主な成分とそれぞれの役割、液の状態が品質に与える影響、処理方法と工程の流れ、発注時に確認しておきたいポイントを解説します。原理や記号などの基礎は「無電解ニッケルめっきとは?」をご覧ください。
この記事を読んでいただきたい方
- 無電解ニッケルめっきの仕組みを、液の側からもう一歩詳しく知りたい方
- めっきの品質ばらつきの原因を知りたい品質管理担当者
- めっき業者を選ぶ際に、何を確認すればよいか知りたい購買担当者
この記事を読むとわかること
- 無電解ニッケルめっき液の主な成分と役割
- 液の状態(濃度・pH・温度・劣化)が品質に与える影響
- 処理方法と工程の流れ、発注時の確認ポイント
無電解ニッケルめっき液の主な成分と役割
一般的な無電解ニッケルめっき液(ニッケル-リン系)は、次のような成分で構成されています。
| 成分 | 代表的な物質 | 役割 |
|---|---|---|
| ニッケル塩 | 硫酸ニッケルなど | 被膜となるニッケルの供給源 |
| 還元剤 | 次亜リン酸ナトリウム | ニッケルイオンを金属ニッケルに還元する。リンが被膜に取り込まれる元にもなる |
| 錯化剤 | 乳酸・クエン酸・リンゴ酸などの有機酸 | ニッケルイオンを安定させ、液中での沈殿を防ぐ。析出速度や被膜の性質にも影響する |
| 安定剤 | 微量の金属イオンや硫黄化合物など | 液が自然に分解して、槽や液中でニッケルが析出するのを防ぐ |
| pH調整剤 | アンモニア水、水酸化ナトリウムなど | 液のpHを適正範囲に保つ |
※成分は液のメーカーや種類によって異なります。
還元剤に次亜リン酸ナトリウムを使うため、被膜はニッケルとリンの合金(Ni-P)になります。還元剤に水素化ホウ素化合物などを使うと、ニッケル-ボロン(Ni-B)めっきになります。Ni-Bめっきについては「無電解ニッケル-ボロン(Ni-B)めっきの特性とは?」で解説しています。
液の状態が品質に与える影響
無電解ニッケルめっきは、液の中で化学反応を続けながら被膜を成長させます。そのため、処理を重ねるにつれて液の状態は常に変化します。
ニッケル濃度と還元剤の消費
めっきが進むと、ニッケルと還元剤が消費されて濃度が下がります。濃度が下がると析出速度が落ち、膜厚がばらつく原因になります。消費した分を補給し、濃度を一定に保つことが基本です。
pHの変化
めっきの反応では液が酸性側に傾き、pHが下がっていきます。pHは析出速度や被膜のリン含有率に影響するため、適正な範囲に保つ管理が必要です。
温度
一般的な酸性の無電解ニッケルめっき液は、80〜90℃台の高温で使われます。温度が低いと析出速度が落ち、高すぎると液が不安定になって分解しやすくなります。
液の劣化(ターン数)
液中のニッケルを1回分使い切って補給することを「1ターン」と数え、補給を繰り返すと副生成物の亜リン酸塩などが液中にたまっていきます。副生成物が増えると、析出速度の低下、リン含有率の変化、被膜の外観や密着性の悪化につながるため、液はある程度のターン数で更新します。
不純物の持ち込み
前処理の液や、素材から溶け出した金属が液に持ち込まれると、ピンホールやムラ、密着不良の原因になります。水洗の徹底やろ過も、液の品質を保つうえで欠かせません。
液の管理が悪いと起こりやすい不良
| 不良 | 主な原因 |
|---|---|
| 膜厚のばらつき | ニッケル・還元剤濃度の低下、温度やpHの変動 |
| ピンホール・ザラつき | 液中の不純物や微粒子、水素ガスの付着、ろ過不足 |
| 光沢不良・ムラ | 液の劣化、pHや温度の変動、前処理の不足 |
| 密着不良 | 前処理不足、不純物の持ち込み |
| 液の分解(槽への析出) | 温度の上げすぎ、安定剤の不足、処理量の過多 |
外観や光沢については「無電解ニッケルめっきで光沢を出す方法とは?」「無電解ニッケルめっきの色調とは?」もあわせてご覧ください。
無電解ニッケルめっきの処理方法と工程
無電解ニッケルめっきは、一般に次のような流れで処理します。
- 受入・確認:素材、形状、膜厚、マスキング箇所などの仕様を確認する
- 前処理:脱脂、酸洗い、活性化などで表面の油分や酸化膜を取り除く(素材により工程が異なる)
- 無電解ニッケルめっき:めっき液に浸し、指定の膜厚になるまで処理する。膜厚は浸漬時間でコントロールする
- 後処理:水洗、乾燥、必要に応じて変色防止処理を行う
- 熱処理(必要な場合):硬度向上や水素脆性対策のために加熱する
- 検査:膜厚、外観、必要に応じて硬度などを確認する
素材ごとの前処理については「無電解ニッケルめっきの品質は「前処理」で決まる」、ステンレスやアルミの前処理は「ストライクめっきとは?」「ジンケート処理とは?」で解説しています。
発注時に確認しておきたいポイント
無電解ニッケルめっきの品質は液の管理に左右されるため、めっき業者を選ぶ際は次のような点を確認しておくと安心です。
- リン含有率のタイプ(低リン・中リン・高リン)を指定・提案してもらえるか
- 膜厚をどのように測定・保証しているか
- 液の分析や補給、更新をどのように管理しているか
- 熱処理や硬度測定に対応しているか
- 素材や形状に合った前処理を行っているか
発注側からは、素材、膜厚、リン含有率の指定、熱処理の有無、マスキング箇所、外観の要求を事前に伝えておくと、仕上がりのばらつきを防げます。
よくある質問
Q. 無電解ニッケルめっき液はどのくらいの頻度で交換するのですか?
A. 一定のターン数(ニッケルの補給回数)を目安に更新するのが一般的です。具体的な基準は液の種類や処理する製品によって異なります。
Q. 液の状態で膜厚は変わりますか?
A. 変わります。ニッケルや還元剤の濃度、pH、温度によって析出速度が変化するため、液の管理が膜厚の安定に直結します。
Q. 液の違いでリン含有率は変わりますか?
A. 変わります。低リン・中リン・高リンは、主に液の組成や処理条件の違いでつくり分けます。
Q. めっき液の成分が製品に残ることはありますか?
A. めっき後は水洗で液を除去します。ただし袋構造や合わせ目のすき間に液が残ると、後からしみ出してシミや錆の原因になるため、形状によっては液抜き穴をご相談ください。
まとめ
- 無電解ニッケルめっき液は、ニッケル塩、還元剤、錯化剤、安定剤、pH調整剤などで構成されています。
- 液の濃度、pH、温度、劣化(ターン数)、不純物が、膜厚・リン含有率・外観・ピンホールに影響します。
- 処理は、前処理、めっき、後処理、熱処理、検査の流れで行います。
- 発注時は、リン含有率や膜厚の指定に加え、業者の液管理や検査体制を確認しておくと安心です。
大阪・八尾の旭鍍金工業所では、蛍光X線膜厚計やマイクロビッカース硬さ試験機などで膜厚や硬度を確認し、仕様に合った無電解ニッケルめっきをご提供しています。ご相談は「大阪の無電解ニッケルめっき」のページ、またはお問い合わせからどうぞ。
「大阪めっき・アルマイトナビ」による表面処理事例
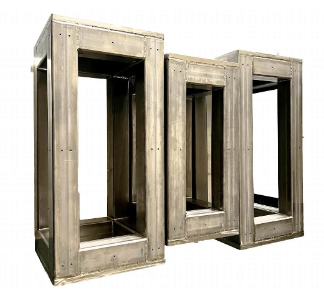
製缶架台
製缶架台に無電解ニッケルめっきを施しました。
前処理として、黒皮を綺麗に除去してからめっき処理を行っております。さらに、形状的にめっき液が残存してしまう可能性がある製品については、液抜き穴のご相談をさせていただく場合がございます。
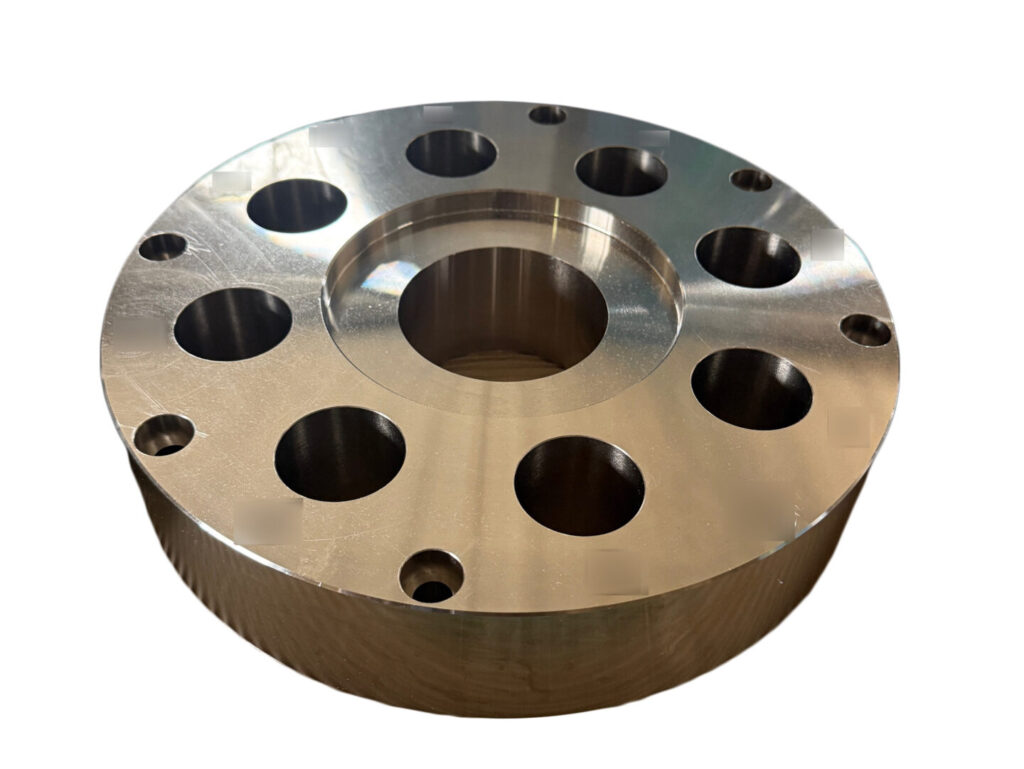
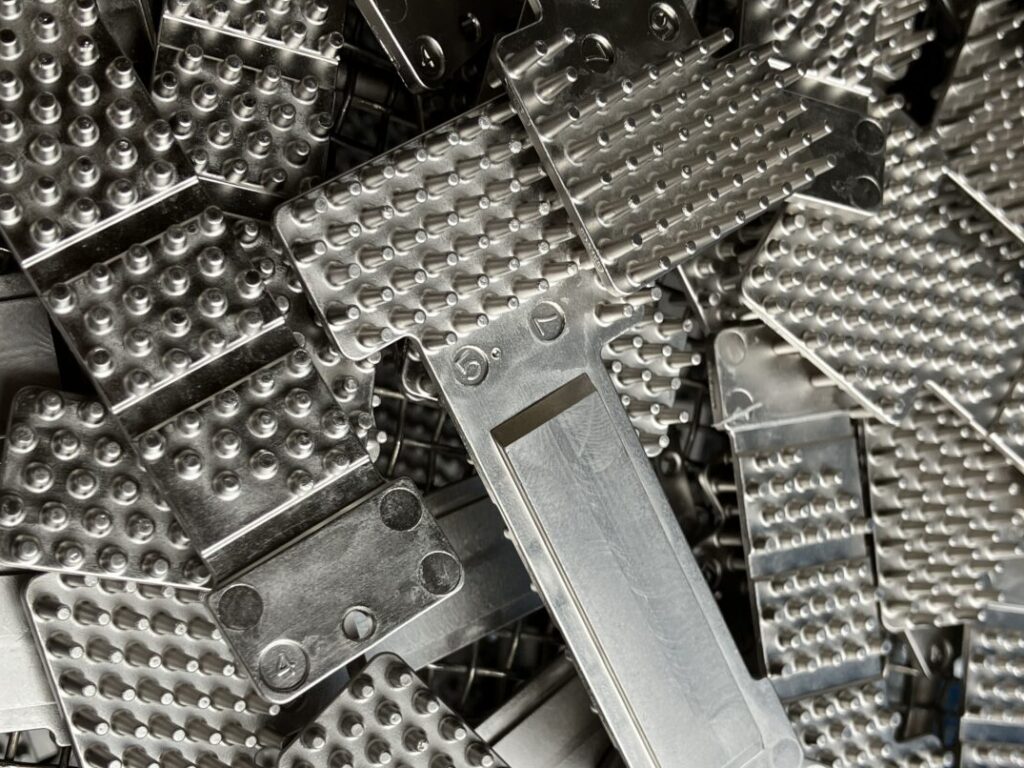
通信機器向けヒートシンク(ADC12)
ADC12(アルミダイカスト)の通信機器向けのヒートシンクになります。
複雑な形状での被膜を均一につけるために、無電解ニッケルを採用いたしました。

無電解ニッケルめっきなら旭鍍金工業所にお任せください!
①最大1,800mmまでの大物に対応可能!
当サイトを運営する株式会社旭鍍金工業所(大阪・八尾市)では、最大1,800×1,100×350までの大物部品の処理が可能な無電解ニッケルめっき槽を保有しております。
産業機械・装置向けの大物・長尺部品で、高い耐食性や均一なめっき厚、硬度向上が必要でしたら、弊社にお任せください。
アルミ合金については対応可能サイズが450×450×750になります。
②見積・納期即日回答!大阪府内最速納期の自信あり!
長年にわたり多数の大手企業様にご支持いただいている理由は、弊社の対応スピードにあります。
お問い合わせいただきましたら、見積・納期を、原則、即日回答いたします。数量や稼働状況にもよりますが、現物を頂いて翌日にはお渡しすることも可能です。
③膜厚計・マイクロスコープによる精度・品質保証
弊社は、蛍光X線膜厚計やキーエンスのデジタルマイクロスコープを保有しております。
したがって、「精密部品のため、指定のめっき厚・合金比率を遵守しているか検査してほしい」というご要望にも、問題無く対応可能です。
- 株式会社旭鍍金工業所 代表取締役
-
株式会社旭鍍金工業所は八尾市に工場を構え、メッキやアルマイトなどの各種表面処理を承っております。昭和22年の創業以来、各種表面処理にこだわり技術向上に努めてまいりました。
業務内容はニッケルめっき、装飾クロムめっき、3価クロムめっき、スズコバルトめっき、無電解ニッケルメッキ、硬質クロム、電着塗装、アルマイト、化成処理(サーテック650)、スズめっき、亜鉛めっき、3価ユニクロ、クロメートなど、表面処理全般にわたり、様々なニーズにお応えいたします。
スタッフ一同、皆様からのお問い合わせをお待ち申し上げております。
最新の投稿
 2026年11月20日無電解ニッケルめっき液の成分と管理|品質を安定させる処理方法と工程
- 2026年11月20日無電解ニッケルめっきの耐食性|リン含有率・膜厚の選び方と錆びる原因
- 2026年9月16日鉄へのスズめっきとは?密着不良・腐食を防ぐポイントを徹底解説
- 2026年9月15日無電解ニッケルめっきとは?特徴・原理・記号から価格まで解説