COLUMN
お役立ち情報
「大阪めっき・アルマイトナビ」は、大阪および近郊の加工業者様のために
表面処理に関する技術情報をまとめた専門技術Webサイトです。

無電解ニッケルめっきは、電気を使わずに溶液中の化学還元反応を利用して金属被膜を形成する表面処理技術です。
複雑な形状の部品でも均一な膜厚が得られるため、精密機械や自動車部品、電子部品など幅広い産業分野で活用されています。
本記事では、無電解ニッケルめっきの基礎原理から特長、対応素材、図面指示、価格や短納期のポイントまで詳しく解説します。
この記事を読んでいただきたい方
金属部品の設計や製造に携わり、最適な表面処理技術を探しているエンジニアや開発担当者の方。
無電解ニッケルめっきの耐食性や硬度、電解めっきとの違いについて知識を深めたい方。
図面指示におけるJIS記号の書き方やベーキング処理の必要性、見積価格や短納期化のコツを知りたい購買・手配担当者の方。
この記事を読むとわかること
無電解ニッケルめっきの基本原理や化学反応式、NiPめっきやボロン処理などの種類と特徴。
S45C、SS400、SUS304(ステンレス)、アルミ、銅などの素材ごとのめっき特性と注意点。
耐食性や硬質無電解ニッケルめっきにするためのベーキング処理と、図面に記載するJIS記号。
試作や量産依頼時の価格決定要因や見積の考え方、短納期で加工を依頼するための具体的な方法。
無電解ニッケルめっきの基本原理と特徴
無電解めっきとは、外部からの電気エネルギーを使用せず、めっき液中に含まれる還元剤の化学反応によって金属を析出させる方法です。
電解めっきと無電解めっきの最大の相違点は、電流の集中による膜厚の偏りが発生しない点にあります。
どのような複雑な形状や内部の空洞であっても、溶液が触れる部分には均一な膜厚の被膜を形成できる点が無電解ニッケルめっきの特徴です。
電解めっきと無電解めっきの違い
電解めっきは、電気を流して金属イオンを陰極に析出させる表面処理方法です。
電界の集中する角部や外周部は膜厚が厚くなり、奥まった凹部や管の内部にはめっきがつきにくい傾向があります。
一方で無電解めっきは、液に浸漬させるだけで均一な厚みの被膜を生成できます。寸法精度が極めて高い精密部品や、複雑な構造を持つ機械部品の加工に最適な表面処理として選ばれています。
無電解ニッケルめっきの原理と反応式
無電解ニッケルめっきの原理は、ニッケル塩と還元剤の自己触媒型還元反応に基づいています。
一般的に使用される還元剤は次亜リン酸ナトリウムであり、めっき被膜中にはリンが取り込まれます。
無電解ニッケルめっき反応式は、以下のように示されます。
Ni²⁺ + H₂PO²⁻ + H₂O → Ni + H₂PO³⁻ + 2H⁺
H₂PO²- + H → H₂O + OH⁻ + P
この反応により、ニッケルとリンの合金被膜が形成され、いわゆるNiPめっきが完成します。
無電解ニッケルめっきの主成分であるニッケルイオンと還元剤の絶妙な配合バランスが、高品質な被膜を安定して析出させる鍵となります。
カニゼンめっきの由来と無電解ニッケルめっき液の成分
無電解ニッケルめっきは、歴史的にカニゼンめっきという名称でも親しまれてきました。
カニゼンとは、アメリカのGATC社が開発した商標であり、Kanigen(Catalytic Nickel Generation)に由来します。
無電解ニッケルめっき カニゼンは、日本国内において無電解ニッケルめっきの代名詞として広く定着しました。
無電解ニッケルめっき液の成分は、ニッケル塩(硫酸ニッケルなど)と還元剤(次亜リン酸塩など)が主成分です。
さらに、液のpHを安定させる錯化剤や、めっき反応を安定維持するための調整剤が添加されています。無電解ニッケルめっき液の適切な浴管理を行うことで、常に均一で高品質な被膜が得られます。
無電解ニッケルめっきの性能と種類
無電解ニッケルめっきは、リン含有量や添加成分によって機械的性質や物理特性が大きく変化します。用途や使用環境に合わせて、最適な種類を選択することが重要です。
膜厚の均一性と色の特徴
無電解ニッケルめっきの膜厚は、浸漬時間に比例して増大するため、数マイクロメートル単位での精度管理が可能です。
ねじ部や深孔であっても均一にめっきが載るため、仕上げ加工後の寸法変化を予測しやすい利点があります。
無電解ニッケルめっきの標準的な外観・色調は、わずかに黄色みを帯びた美しい銀白色の光沢を示します。
無電解ニッケルめっきの光沢は、素地の表面粗さや添加剤によって鏡面状から半光沢まで調整可能です。
また、光学機器用途向けには光の反射を抑えた黒色無電解ニッケルめっきも存在します。黒色被膜は光透過や乱反射を防止する機能を有し、高いデザイン性と機能性を両立します。
耐食性と錆びる原因
無電解ニッケルめっきの耐食性は非常に高く、特に高リンタイプの被膜は非晶質(アモルファス)構造をとるため優秀です。
ピンホールが極めて少なく、大気中や薬液環境下でも素地金属を効果的に保護します。
ただし、条件によっては無電解ニッケルめっきを施しても錆びてしまう場合があります。
めっき膜厚が極端に薄い場合や、前処理不足によるピンホールの発生、強酸・強アルカリ環境での使用などが原因となります。
過酷な防錆環境で仕様検討を行う際は、耐食性を最大限に発揮できるよう、膜厚を10〜15μm以上に設定することが推奨されます。
硬度向上と硬質無電解ニッケルめっき
めっき上がりの状態で、無電解ニッケルめっきの硬度はビッカース硬度でHV500前後の硬さを有します。
これは一般的な電解ニッケルめっきよりも硬く、優れた耐摩耗性を備えています。
さらに、熱処理を加えることで結晶化が進み、硬度をHV900〜1000近くまで高めることができます。
この高硬度化された状態を硬質無電解ニッケルめっきと呼び、耐摩耗部品や金型用途に広く活用されています。
ボロン処理(ニッケルボロンめっき・無電解ニッケルボロン・NiBめっき)
還元剤にジメチルアミンボランや水素化ホウ素ナトリウムを使用する技術が、ボロン処理です。
これにより形成されるニッケルボロン(ニッケルボロンめっき)は、ニッケルとホウ素の合金被膜となります。
無電解ニッケルボロンめっきは、熱処理を行わないめっき上がりの状態でもHV700前後の高い硬度を誇ります。
さらに熱処理を行うことでHV1000以上の硬度と非常に高い融点を兼ね備えるため、摺動部品や電子部材の接点に採用されます。
| 種類 | 主な成分 | 硬度(HV) | 用途・特徴 |
| 中リンタイプ(NiPめっき) | ニッケル・リン(6-9%) | 500前後(加熱後800〜1000) | 汎用性が高く、寸法精度・耐食性・硬度のバランスに優れる |
| 高リンタイプ | ニッケル・リン(10-13%) | 450前後 | 非磁性。優れた耐塩水性・耐酸性を持ち化学プラント等に最適 |
| 低リンタイプ | ニッケル・リン(1-5%) | 600前後 | 耐アルカリ性、はんだ付け性、高い耐摩耗性を誇る |
| ニッケルボロンめっき | ニッケル・ホウ素 | 700前後(加熱後1000以上) | 極めて高い耐摩耗性と耐熱性を持ち、高精度機構部品に採用 |
| 黒色無電解ニッケルめっき | ニッケル・リン・異種金属 | 400〜500前後 | 光反射を極限まで抑えた黒色外観。光学機器やセンサー筐体用 |
対応素材と加工における注意点
無電解ニッケルめっきは、多様な金属基材に対して被膜を形成できます。
しかし、素材ごとに適切な前処理を行わなければ、密着不良やめっき不良が発生する原因となります。
鉄鋼材料(S45C・SS400)へのめっき
機械構造用炭素鋼であるS45Cや一般構造用圧延鋼材であるSS400への無電解ニッケルめっきは、よくみられる組み合わせです。
鉄鋼素材は防錆力を持たないため、無電解ニッケルめっきを施すことで耐食性と表面硬度を飛躍的に向上させられます。加工時の注意点として、素地の錆や油脂分を完全に除去する脱脂・酸洗前処理が欠かせません。
また、高強度鋼に無電解ニッケルめっきを行う場合は、水素脆化への配慮が必要となります。
ステンレス(SUS304等)へのめっき
SUS304・SUS316・SUS420J2をはじめとするステンレス素材への無電解ニッケルめっきには、注意が必要です。
ステンレス表面には強固な不動態被膜が形成されているため、通常の工程ではめっきが密着しません。
そのため、塩酸系の下地処理や強酸性ニッケルストライクめっきを行い、不動態被膜を除去した直後に無電解めっきを行います。正しく処理することで、ステンレス自身の耐磨耗性向上や摺動時の焼き付き防止効果が得られます。
アルミや銅など非鉄金属へのめっき
A5052・A5056・A2025・A6061・AC材・ADC材といったアルミ材料への無電解ニッケルめっきも盛んに行われています。
アルミニウムは酸素と反応しやすく自己酸化被膜を形成するため、ジンケート処理(亜鉛置換処理)という特殊前処理を施してからめっきを行います。
また、導電性に優れた銅・銅合金(青銅・真鍮など)にも無電解ニッケルめっきが可能です。
銅素地への処理では、触媒化処理(パラジウム付与)を行うことで、円滑な無電解ニッケルめっき反応を開始させます。
図面指示・JIS記号とベーキング処理
図面上で無電解ニッケルめっきを指示する際は、標準化されたJIS記号を使用することが重要です。また、めっき後の性能維持や機能向上のためにベーキング処理の指示を書き加えます。
JIS記号による図面指示の方法
無電解ニッケルめっき 図面指示を行う場合、JIS H 8645に基づいた記号表記が用いられます。
一般的な無電解ニッケルめっき JIS記号(無電解ニッケルめっき 記号)の表記例は以下の通りです。
例:ELp-Ni-P(90)/Fe/5
この記号の意味は次の通りです。
ELpは無電解めっきを表し、Ni-P(90)はニッケル-リン合金(純度90%以上)を示します。Feは素地金属(鉄)を表し、末尾の5はめっき膜厚が5μm以上であることを示しています。
熱処理(ベーキング処理)の重要性
無電解ニッケルめっき ベーキング処理には、大きく分けて2つの目的が存在します。
1つ目は水素脆化除去ベーキングであり、めっき工程中に鋼材内部へ侵入した水素ガスを放出させ、遅れ破壊を防止する目的で行います。
2つ目は高硬度化ベーキングであり、300〜400℃で約1〜2時間保持する加熱処理です。
この熱処理によってNi3P(ニッケル化リン)結晶が析出し、被膜硬度がHV500前後からHV1000近くまで飛躍的に向上します。
用途に応じて適切な温度と時間のベーキング処理を指定することが大切です。
発注・見積・納期に関する実務知識
無電解ニッケルめっきを製造会社へ手配する際のコスト構造や納期調整のポイントを解説します。
見積価格の決まり方とコスト要因
無電解ニッケルめっき 見積や無電解ニッケルめっき 価格は、主に以下の要因によって決定されます。
被膜を付ける製品の表面積、必要とする無電解ニッケルめっき膜厚、ロット数量、および素材の種類です。
特にアルミやステンレスなど特殊な前処理が必要な素材や、黒色めっき・ボロンめっき等の特殊仕様は価格が上がります。
また、熱処理(ベーキング処理)の有無や、寸法管理の厳密さも見積金額に影響を及ぼします。
短納期で手配するためのポイント
無電解ニッケルめっき 短納期を実現するためには、事前の情報共有が不可欠です。
図面とともに、素地材質、希望膜厚、マスキング箇所の有無、ベーキング処理の有無を明確に伝えておきます。
標準的な処理工程であれば、受入から数日で出荷可能なケースも多く存在します。
手配をスムーズに進めるためにも、仕様確定後に早めの試作見積問い合わせを行うことが推奨されます。
よくある質問(FAQ)
Q1. 電解ニッケルめっきと無電解ニッケルめっきの最も大きな違いは何ですか?
A1. 通電して被膜を形成するか、化学反応のみで被膜を形成するかの違いです。無電解ニッケルめっきは電気を使わないため、形状の複雑な部品でも均一な膜厚が得られます。
Q2. 無電解ニッケルめっきの膜厚はどのくらいが一般的ですか?
A2. 防錆や寸法精度維持の目的では5〜10μm程度が一般的です。より高い耐食性を求める場合や過酷な環境下では15〜30μm程度を指定することもあります。
Q3. 無電解ニッケルめっきを行えば絶対に錆びることはありませんか?
A3. 絶対に錆びないわけではありません。膜厚が薄い場合や強い酸・塩酸環境、前処理不足によるピンホールが存在すると無電解ニッケルめっきが錆びる原因となります。
Q4. S45CやSS400などの鉄鋼材料にも施工できますか?
A4. はい、施工可能です。S45C 無電解ニッケルめっきやSS400 無電解ニッケルめっきは非常にポピュラーな処理であり、鉄の耐食性と耐摩耗性を劇的に改善します。
Q5. アルミ部品に無電解ニッケルめっきを行う場合の注意点は?
A5. アルミニウムは酸化被膜を形成しやすいため、ジンケート処理(亜鉛置換処理)などの特殊な前処理が必要です。前処理が不十分だとめっきの密着不良が起きます。
Q6. ニッケルボロンめっきと通常のNiPめっきの違いは何ですか?
A6. NiPめっきがリンを還元剤に使用するのに対し、ニッケルボロンめっきはホウ素(ボロン)を還元剤に使用します。ニッケルボロンはめっき直後から硬度が高く、優れた耐熱性を発揮します。
Q7. ベーキング処理を行わないと硬度は上がりませんか?
A7. めっき上がりの状態でもHV500前後の硬さがありますが、HV800〜1000以上の硬質無電解ニッケルめっきの硬度を得るには300〜400℃でのベーキング処理が必要です。
Q8. JIS記号で無電解ニッケルめっきを指定するにはどう書けばよいですか?
A8. JIS H 8645に基づき「ELp-Ni-P(90)/Fe/5」のように記号で指定します。無電解めっきの種類、素地金属、膜厚を明確に指示します。
まとめ
無電解ニッケルめっきは、化学還元反応を利用して精密かつ均一な被膜を形成する非常に優れた表面処理技術です。
電解めっきでは対応が難しい複雑形状や精密部品に対しても、均一な膜厚と高い耐食性・耐摩耗性を付与することができます。
S45CやSS400の鉄鋼材料をはじめ、SUS304(ステンレス)、アルミ、銅など多種多様な素材に施工が可能です。
用途に応じてNiPめっきやボロン処理、黒色めっきを使い分け、ベーキング処理を組み合わせることで要求性能を満たすことができます。
図面への適切なJIS記号表記と仕様の明確化を行い、最適な価格と納期で高品質な加工を実現させましょう。
「大阪めっき・アルマイトナビ」による表面処理事例
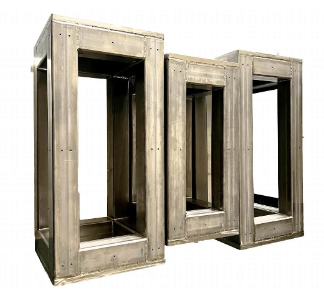
製缶架台
製缶架台に無電解ニッケルめっきを施しました。
前処理として、黒皮を綺麗に除去してからめっき処理を行っております。さらに、形状的にめっき液が残存してしまう可能性がある製品については、液抜き穴のご相談をさせていただく場合がございます。
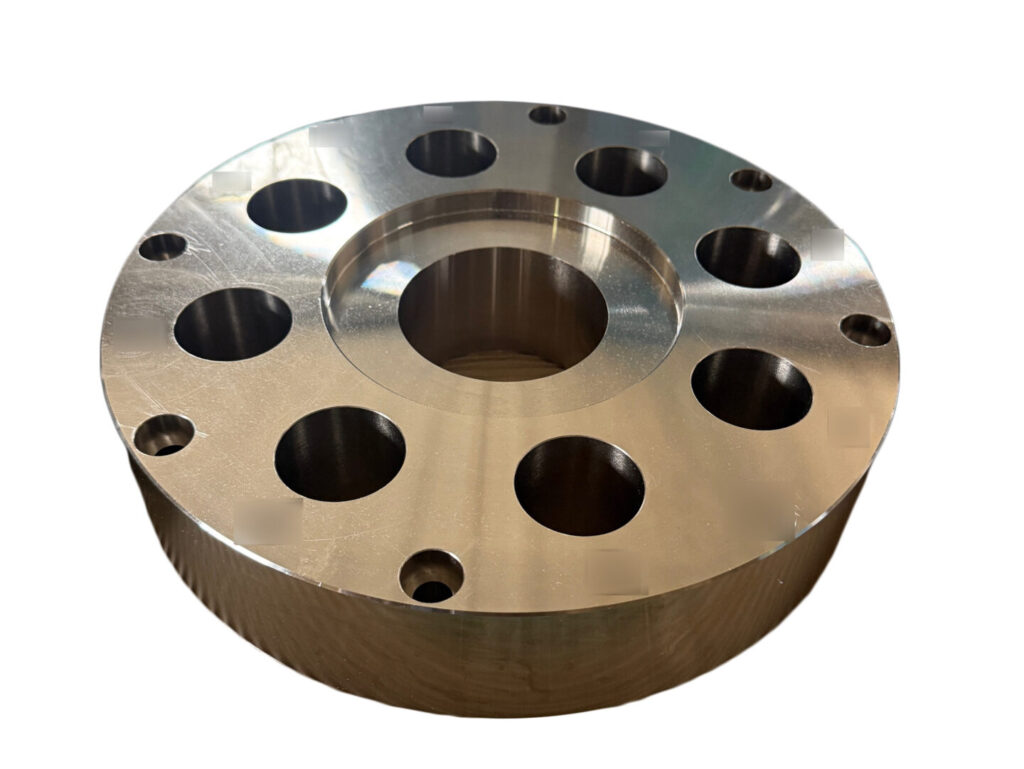
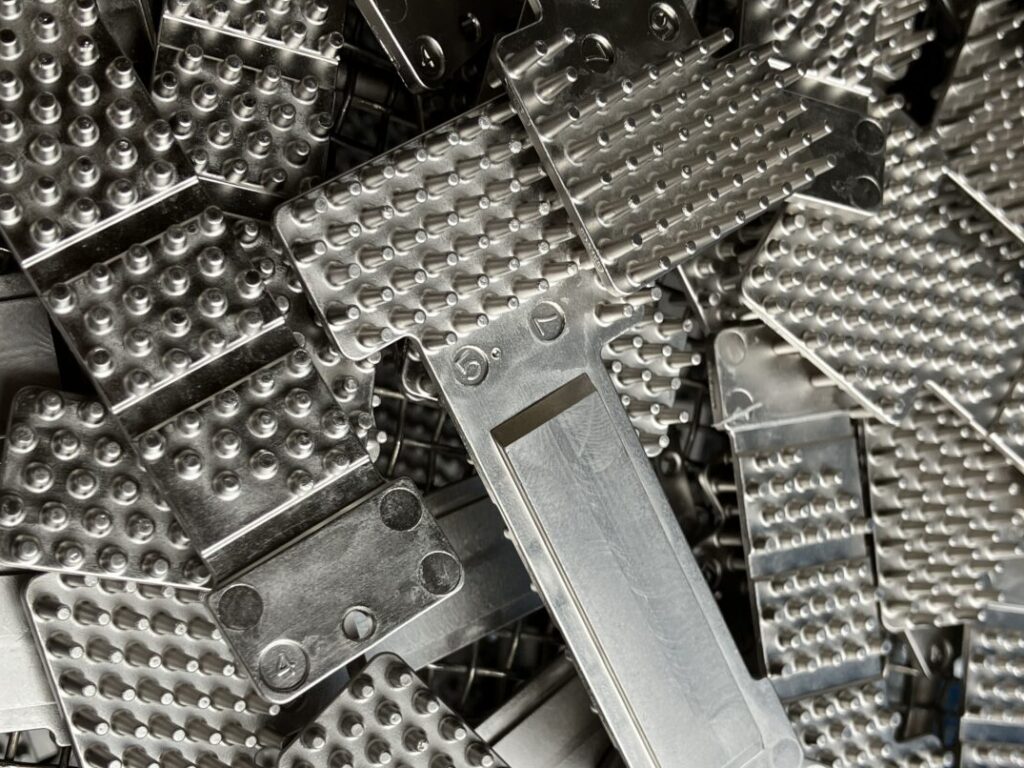
通信機器向けヒートシンク(ADC12)
ADC12(アルミダイカスト)の通信機器向けのヒートシンクになります。
複雑な形状での被膜を均一につけるために、無電解ニッケルを採用いたしました。

無電解ニッケルめっきなら旭鍍金工業所にお任せください!
①最大1,800mmまでの大物に対応可能!
当サイトを運営する株式会社旭鍍金工業所(大阪・八尾市)では、最大1,800×1,100×350までの大物部品の処理が可能な無電解ニッケルめっき槽を保有しております。
産業機械・装置向けの大物・長尺部品で、高い耐食性や均一なめっき厚、硬度向上が必要でしたら、弊社にお任せください。
アルミ合金については対応可能サイズが450×450×750になります。
②見積・納期即日回答!大阪府内最速納期の自信あり!
長年にわたり多数の大手企業様にご支持いただいている理由は、弊社の対応スピードにあります。
お問い合わせいただきましたら、見積・納期を、原則、即日回答いたします。数量や稼働状況にもよりますが、現物を頂いて翌日にはお渡しすることも可能です。
③膜厚計・マイクロスコープによる精度・品質保証
弊社は、蛍光X線膜厚計やキーエンスのデジタルマイクロスコープを保有しております。
したがって、「精密部品のため、指定のめっき厚・合金比率を遵守しているか検査してほしい」というご要望にも、問題無く対応可能です。
- 株式会社旭鍍金工業所 代表取締役
-
株式会社旭鍍金工業所は八尾市に工場を構え、メッキやアルマイトなどの各種表面処理を承っております。昭和22年の創業以来、各種表面処理にこだわり技術向上に努めてまいりました。
業務内容はニッケルめっき、装飾クロムめっき、3価クロムめっき、スズコバルトめっき、無電解ニッケルメッキ、硬質クロム、電着塗装、アルマイト、化成処理(サーテック650)、スズめっき、亜鉛めっき、3価ユニクロ、クロメートなど、表面処理全般にわたり、様々なニーズにお応えいたします。
スタッフ一同、皆様からのお問い合わせをお待ち申し上げております。
最新の投稿
 2026年9月15日無電解ニッケルめっきとは?特徴・原理・記号から価格まで解説
- 2026年9月14日スズめっきのウィスカとは?発生メカニズムと対策を徹底解説
- 2026年8月16日大阪の硬質クロムめっき業者選び!選定基準や費用まで徹底解説
- 2026年8月13日無電解ニッケルボロンタングステンめっき(Ni-B-W)の特徴と用途!耐摩耗性・耐熱性・耐食性・コストを解説