COLUMN
お役立ち情報
「大阪めっき・アルマイトナビ」は、大阪および近郊の加工業者様のために
表面処理に関する技術情報をまとめた専門技術Webサイトです。
一般構造用圧延鋼材であるSS400は、加工しやすさと費用の安さから、様々な産業機械や部品で広く使われる材料です。
しかし、大気中の酸素や水分と反応して容易に赤錆が発生するという、耐食性の低い課題が存在します。
この錆びやすい弱点を克服し、部品の耐久性を劇的に高める表面処理が無電解ニッケルめっきです。
電気を使わずに化学反応で被膜を形成するため、複雑な形状でも均質に仕上げられる特長があります。
本記事では、SS400への無電解ニッケルめっきの効果や膜厚選定、前処理の重要性について詳しく解説します。
この記事を読んでいただきたい方
SS400製部品の錆や摩耗による不具合を解消したい設計担当者
めっきの膜厚指示や図面への公差記載方法に迷う生産技術担当者
部品の品質向上と調達費用の低減を同時に実現したい品質管理担当者
この記事を読むとわかること
SS400と無電解ニッケルめっきの相性の良さと導入によって得られる具体的なメリット
使用環境や求める機能に応じた最適な膜厚およびリン含有率の選定基準
密着不良を防ぐ前処理の工程と寸法変化を考慮した設計上の注意点
SS400と無電解ニッケルめっきの基本特性と相性
SS400は加工性や手配のしやすさに優れる反面、無処理のままでは非常に錆びやすい材料です。
そのまま屋外や湿気の多い環境で使用すると、短期間で表面全体に赤錆が発生し、部品の機能低下を招きます。
そのため、実用化の段階では塗装やめっきなどの表面処理が欠かせません。
数ある表面処理の中でも、無電解ニッケルめっきはSS400の弱点を補う最適な組み合わせとして親しまれています。
電気めっきと比較した無電解処理の大きな強み
一般的な電気ニッケルめっきは、通電させて電着させるため、電流が集中する角部が厚くなりやすい傾向があります。
一方で、内径部や深い溝、止まり穴の内部には電気が届きにくく、被膜が薄くなる課題がありました。
無電解ニッケルめっきは、化学還元反応を利用して被膜を形成します。
めっき液が触れるすべての部分に均一な厚みで被膜が付着するため、複雑な形状でも精密に被覆できます。
リン含有量による被膜タイプの分類と特徴
無電解ニッケルめっきはニッケルとリンの合金被膜であり、リンの割合で性能が変わります。
部品に求められる物性に応じて、最適なタイプを選択することが重要です。
| 種類 | リン含有量 | 主な特徴 | SS400部品の推奨用途 |
|---|---|---|---|
| 低リンタイプ | 1〜5wt% | 硬度が高く耐摩耗性に優れる | 摺動部品、治具、金型 |
| 中リンタイプ | 6〜9wt% | 標準的で硬度と耐食性のバランスが良い | 一般産業機械部品、構造部品 |
| 高リンタイプ | 10〜13wt% | 高い耐食性と非磁性、耐薬品性を持つ | 電子部品周辺、化学プラント設備 |
SS400に無電解ニッケルめっきを施す主なメリット
SS400に無電解ニッケルめっきを行う最大の長所は、安価な素地を選びつつ表面を高機能化できる点です。
高価なステンレス材に変更することなく、必要な表面特性を得ることができます。
精度を損なわない精密な寸法管理
膜厚のばらつきが極めて小さいため、精密な寸法精度が求められる機械部品にも適しています。
めっき後の膜厚計算が容易であり、再研磨などの追加工を減らすことが可能です。
熱処理による耐摩耗性と硬度の向上
めっき施工直後の被膜硬度はビッカース硬度で500HV程度ですが、熱処理を行うことでさらに硬化します。
400℃前後で加熱処理を施すと、硬度は800HVから1000HV近くまで高まります。
これは焼き入れを行った鋼材に並ぶ硬さであり、摩擦の大きい部品の耐摩耗性向上に貢献します。
ピンホールの少ない緻密な被膜による高い防錆力
通常のめっき被膜には目に見えない微小な穴が存在し、そこから腐食原因物質が浸入して赤錆が発生する原因となります。
無電解被膜はピンホールが極めて少ない緻密な層を形成するため、腐食性物質の通過をしっかりと遮断します。
結果として、薄い被膜であっても長期間にわたり高い防錆性能を発揮し続けます。
SS400へ加工を行う際の注意点と前処理
優れたメリットを持つ無電解ニッケルめっきですが、加工前の下地処理や設計時の考慮事項を誤るとトラブルの原因になります。
特にSS400という素材特有の性質を理解した上で、適切な工程管理を実施する必要があります。
酸化スケール(黒皮)の完全除去と洗浄
SS400の材料表面には、製造時に生成される黒皮と呼ばれる酸化被膜が付着しているのが一般的です。
黒皮がついたまま処理を行うと、被膜が素地に密着せず簡単に剥がれてしまいます。
加工前に切削で削り落とすか、酸洗い処理やブラスト処理を行って黒皮を完全に除去します。
また、加工油の付着を防ぐため、アルカリ脱脂による十分な脱脂洗浄を行うことも重要です。
膜厚に伴う寸法変化とはめ合い公差の設計
無電解被膜は全表面に一定の厚みで付着するため、指定した膜厚の分だけ部品の外形が大きくなります。
外径寸法は膜厚の2倍増大し、内径寸法は膜厚の2倍縮小します。
軸と穴のはめ合い公差がある部位では、事前にめっき厚分の寸法変化を織り込んで加工する必要があります。
図面指示の際は、めっき後の完成寸法を明記する運用がトラブル防止につながります。
よくある質問(FAQ)
Q1. SS400部品への無電解ニッケルめっきの標準的な膜厚指示はどのくらいですか?
A1. 一般的な屋内の使用環境であれば、5から10マイクロメートルが標準的な膜厚指定となります。
Q2. 屋外や水回りなど厳しい環境で使う場合の推奨膜厚は?
A2. 耐食性を重視する場合は、15~30マイクロメートル以上の膜厚をおすすめします。
Q3. 黒皮がついたままのSS400材にめっきを直接施すことはできますか?
A3. 密着不良が起こるため不可能です。必ず機械加工や酸洗いで黒皮を除去してから処理します。
Q4. 熱処理を行わない場合でも十分な硬度は得られますか?
A4. 熱処理なしでも約500HVの硬度があり、通常の防錆目的であれば十分な性能を発揮します。
Q5. 電気ニッケルめっきとの最大の違いは何ですか?
A5. 膜厚の均一性です。無電解処理は電気の届きにくい複雑な形状や穴の内部も均一に被覆できます。
Q6. 図面への寸法記載はめっき前とめっき後のどちらにするべきですか?
A6. めっき後の完成寸法を図面に記載し、注記欄に無電解ニッケルめっきと指定膜厚を明記するのが確実です。
Q7. 被膜の磁性をなくしたい場合はどのような指定が適していますか?
A7. 非磁性の性質を持つ高リンタイプの無電解ニッケルめっきを指定するのが適しています。
まとめ
SS400は加工性やコスト面に優れた材料ですが、錆びやすい点に注意が必要です。
無電解ニッケルめっきを施すことで、高い寸法精度を保ちながら耐食性や耐摩耗性を飛躍的に高めることができます。
黒皮の除去を含めた前処理の徹底と、膜厚による寸法変化を考慮した図面設計が成功の鍵を握ります。
用途に合わせた被膜タイプを選び、製品の品質向上と長寿命化にぜひ役立ててください。
「大阪めっき・アルマイトナビ」による表面処理事例
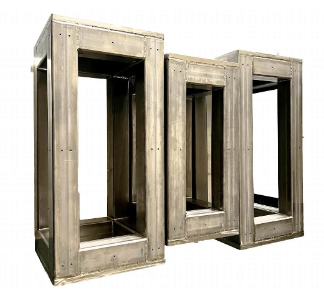
製缶架台
製缶架台に無電解ニッケルめっきを施しました。
前処理として、黒皮を綺麗に除去してからめっき処理を行っております。さらに、形状的にめっき液が残存してしまう可能性がある製品については、液抜き穴のご相談をさせていただく場合がございます。
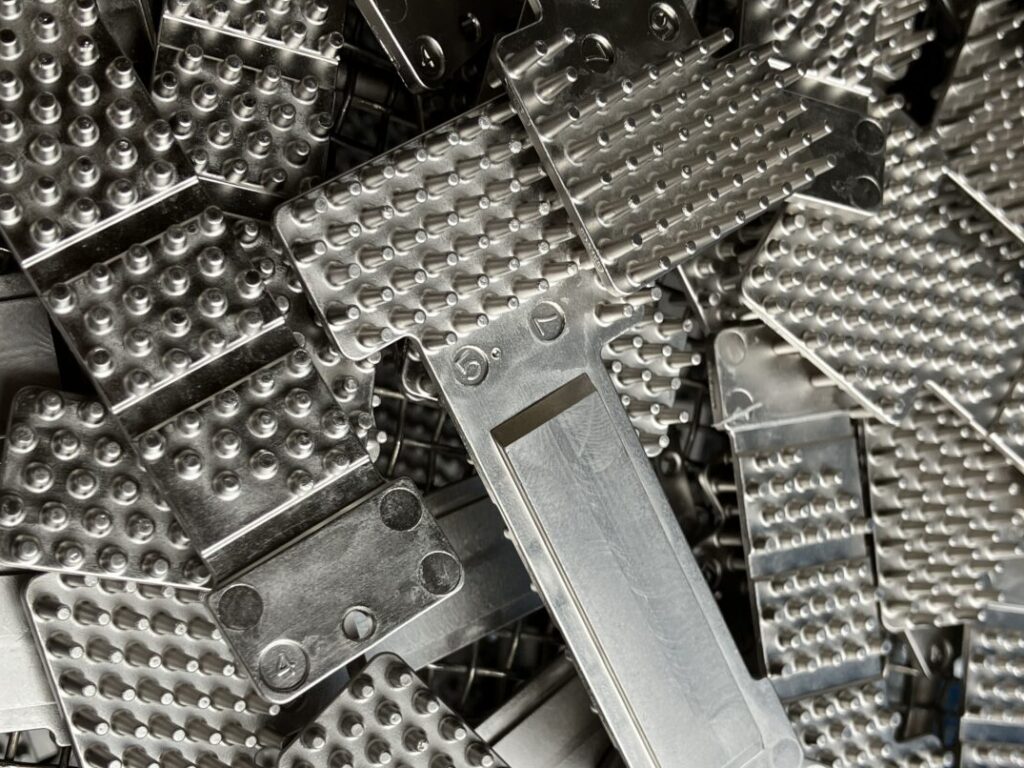
通信機器向けヒートシンク(ADC12)
ADC12(アルミダイカスト)の通信機器向けのヒートシンクになります。
複雑な形状での被膜を均一につけるために、無電解ニッケルを採用いたしました。

無電解ニッケルめっきなら旭鍍金工業所にお任せください!
①最大1,800mmまでの大物に対応可能!
当サイトを運営する株式会社旭鍍金工業所(大阪・八尾市)では、最大1,800×1,100×350までの大物部品の処理が可能な無電解ニッケルめっき槽を保有しております。
産業機械・装置向けの大物・長尺部品で、高い耐食性や均一なめっき厚、硬度向上が必要でしたら、弊社にお任せください。
アルミ合金については対応可能サイズが450×450×750になります。
②見積・納期即日回答!大阪府内最速納期の自信あり!
長年にわたり多数の大手企業様にご支持いただいている理由は、弊社の対応スピードにあります。
お問い合わせいただきましたら、見積・納期を、原則、即日回答いたします。数量や稼働状況にもよりますが、現物を頂いて翌日にはお渡しすることも可能です。
③膜厚計・マイクロスコープによる精度・品質保証
弊社は、蛍光X線膜厚計やキーエンスのデジタルマイクロスコープを保有しております。
したがって、「精密部品のため、指定のめっき厚・合金比率を遵守しているか検査してほしい」というご要望にも、問題無く対応可能です。
- 株式会社旭鍍金工業所 代表取締役
-
株式会社旭鍍金工業所は八尾市に工場を構え、メッキやアルマイトなどの各種表面処理を承っております。昭和22年の創業以来、各種表面処理にこだわり技術向上に努めてまいりました。
業務内容はニッケルめっき、装飾クロムめっき、3価クロムめっき、スズコバルトめっき、無電解ニッケルメッキ、硬質クロム、電着塗装、アルマイト、化成処理(サーテック650)、スズめっき、亜鉛めっき、3価ユニクロ、クロメートなど、表面処理全般にわたり、様々なニーズにお応えいたします。
スタッフ一同、皆様からのお問い合わせをお待ち申し上げております。
最新の投稿
 2026年9月15日S45Cへの無電解ニッケルめっき:特徴と膜厚・硬度管理のポイント
- 2026年9月15日SS400への無電解ニッケルめっきの特徴と膜厚・前処理の注意点
 2026年9月14日スズめっきのウィスカとは?発生メカニズムと対策を徹底解説
- 2026年8月16日大阪の硬質クロムめっき業者選び!選定基準や費用まで徹底解説